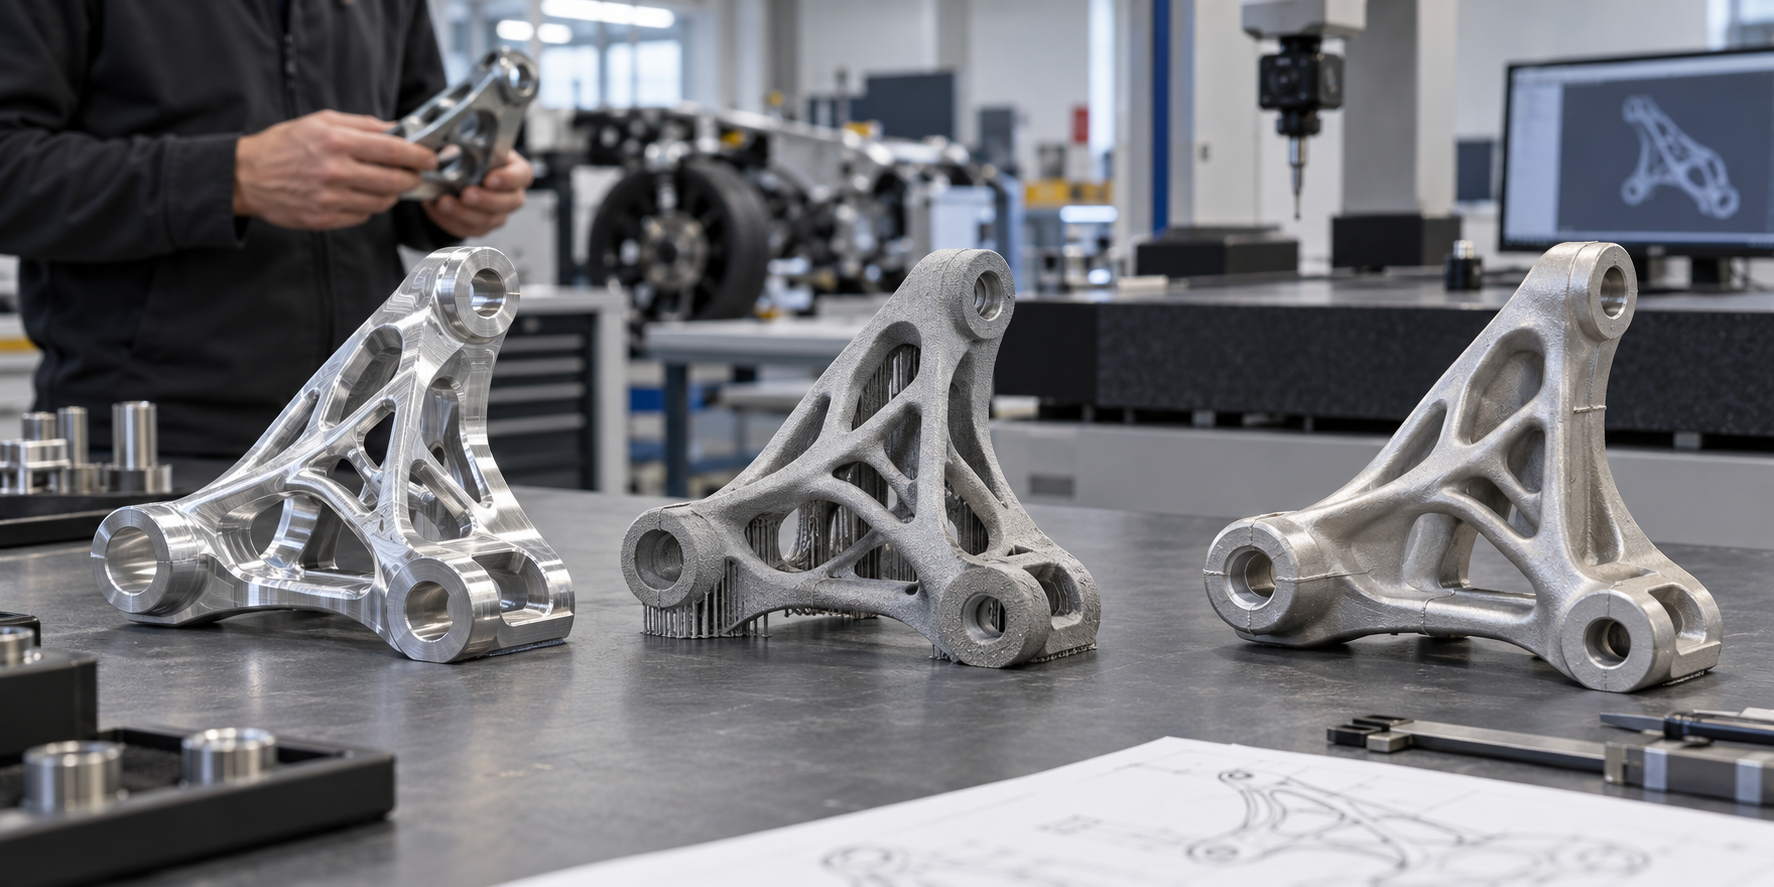
Ein Leichtbau-Prototyp für ein Fahrzeug ist nicht allein deshalb erfolgreich, weil er weniger wiegt. Er muss eine klar formulierte technische Frage beantworten, ohne Risiken zu verdecken, die später im Fahrzeug oder im vorgesehenen Serienverfahren entscheidend werden. Ein aus dem Vollen gefräster Halter kann Einbau, Schnittstellen und Lastpfade schnell prüfen. Eine additiv gefertigte Metallversion kann den Nutzen innerer Kanäle oder einer topologieoptimierten Geometrie zeigen. Ein Gussteil kann dagegen Aussagen zu Entformung, Wanddicken, Speisung, Verzug und Bearbeitungszugaben ermöglichen. Obwohl alle Varianten in denselben Bauraum passen, liefern sie unterschiedliche Nachweise.
Dieser Leitfaden hilft Entwicklung und Einkauf, CNC-Bearbeitung, metallische additive Fertigung und Guss für ein leichtes Automobilbauteil systematisch zu vergleichen. Gesucht wird kein allgemeiner Sieger. Das Verfahren muss zur Prototypenfrage passen, Abweichungen zwischen Prototyp und Serie müssen dokumentiert werden, und die erforderlichen Prüf- und Validierungsnachweise müssen vor der Bestellung feststehen.
1. Zuerst die Entscheidung definieren, dann das Verfahren wählen
Formulieren Sie zunächst, welche Entscheidung das nächste Bauteil ermöglichen soll. Ein Bauraumprototyp benötigt vor allem stabile Außenkonturen und repräsentative Schnittstellen. Ein Funktionsprototyp braucht möglicherweise den richtigen Werkstoffzustand, belastbare Lastpfade, Gewinde, Lagersitze, Dichtflächen und einen geeigneten Oberflächenschutz. Ein Prozessprototyp muss dagegen gusstypische Wandübergänge, eine reale additive Bauorientierung, Eigenspannungen oder die spätere Fügereihenfolge abbilden. Werden diese Ziele vermischt, entsteht leicht ein teures Bauteil, das keine der Fragen eindeutig beantwortet.
Ordnen Sie die benötigten Nachweise vier Gruppen zu: Geometrie, Werkstoff, Prozess und Fahrzeugfunktion. Zur Geometrie gehören Bezüge, Schnittstellen, Hüllraum, Freigängigkeit und Montage. Beim Werkstoff geht es um Legierungs- und Wärmebehandlungszustand, Richtungsabhängigkeit und Oberfläche. Prozessnachweise betreffen Fehlerbilder, Eigenspannung, Verzug, Zerspanbarkeit, Fügbarkeit und Wiederholbarkeit. Die Fahrzeugfunktion umfasst je nach Bauteil Lasten, Temperatur, Korrosion, Schwingung, Crash, Dichtheit oder Dauerhaltbarkeit. Nicht jeder Prototyp muss alle vier Gruppen abdecken. Die ausgelassenen Punkte sollten jedoch bewusst gewählt und sichtbar dokumentiert werden.
Aktuelle Forschung zum automobilen Leichtbau beschreibt Gewichtsreduzierung als Mehrzielaufgabe. Sicherheit, Lebensdauer, NVH, Thermomanagement, Herstellbarkeit, Kosten und Lebenszykluswirkungen hängen zusammen. Genau diese Sicht eignet sich für die Verfahrensauswahl: Eine leichtere Geometrie ist noch keine bessere Komponente, wenn sie sich nicht zuverlässig prüfen, fügen, schützen oder in einen wirtschaftlichen Produktionsprozess überführen lässt.
2. CNC aus Vollmaterial wählen, wenn Geometrie und Schnittstellen führen
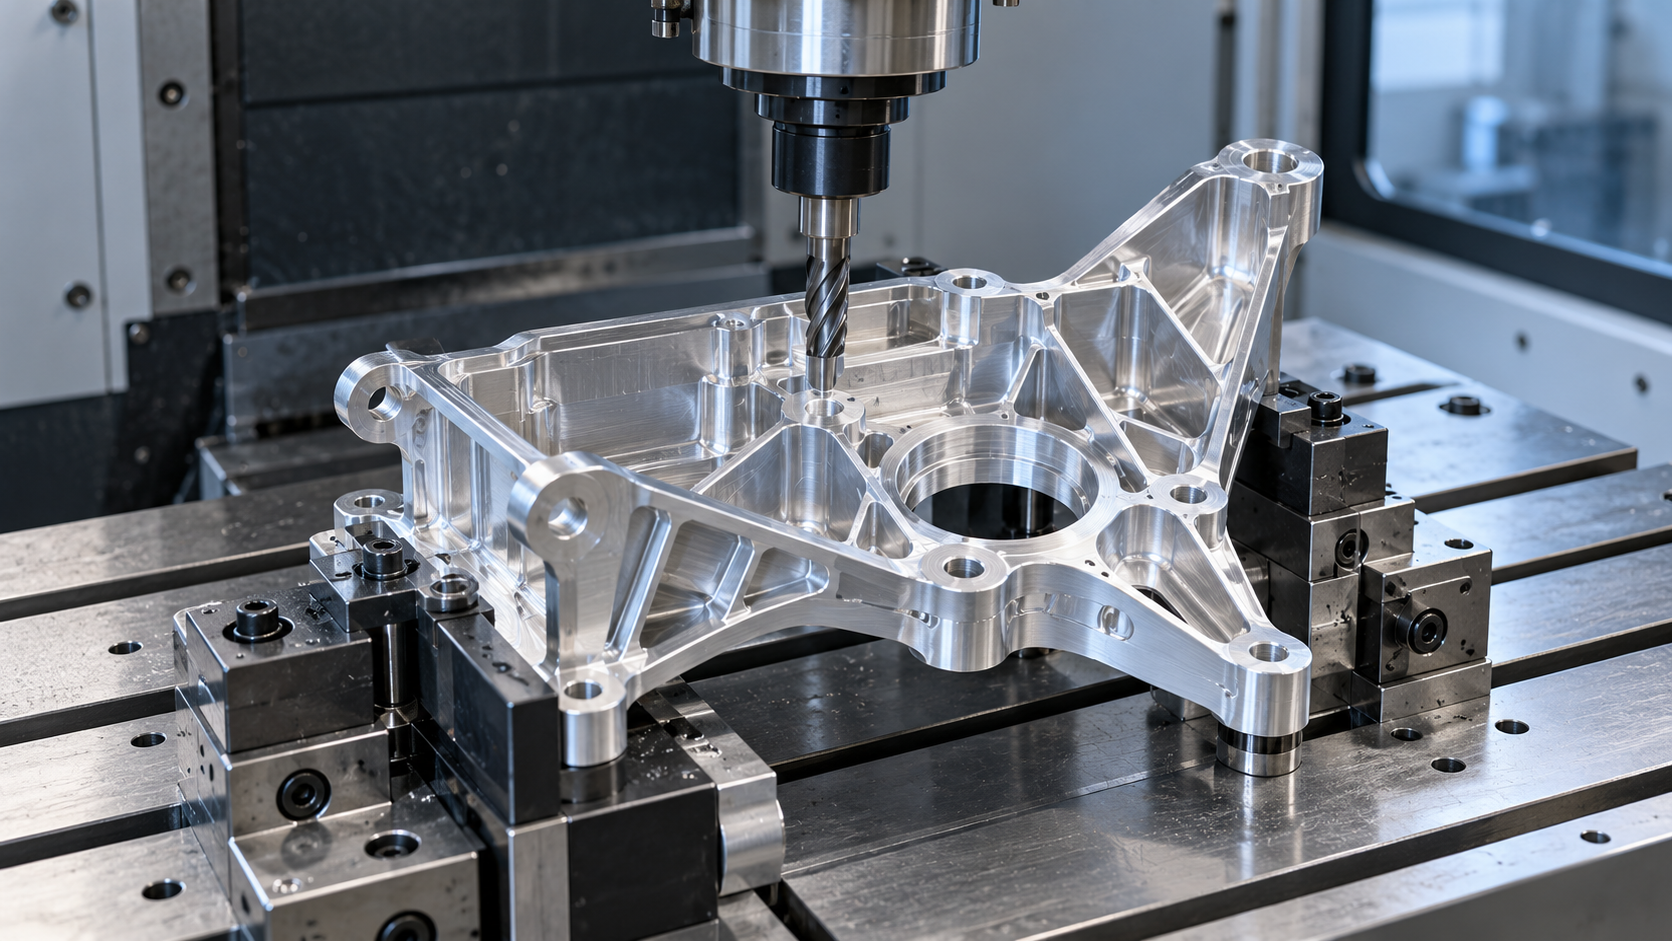
Die CNC-Bearbeitung aus Vollmaterial ist häufig die klarste Route, wenn die erste Frage maßlich ist: Passt, positioniert, dichtet oder bewegt sich das Bauteil wie vorgesehen? Lassen sich die Kräfte über die geplanten Schnittstellen übertragen? Gefräste Prototypen ermöglichen definierte Bezüge, Bohrungen, Passflächen, Gewinde und gut messbare Funktionsflächen. Da keine formgebundenen Werkzeuge erforderlich sind, können Konstruktionsänderungen in frühen Iterationen vergleichsweise direkt umgesetzt werden.
Die Grenze liegt in der Nähe zum späteren Produktionsprozess. Ein Frästeil bildet weder Gussporosität und Erstarrung noch Faserverlauf beim Schmieden, Richtungsabhängigkeit der additiven Fertigung oder Faserorientierung eines Formteils ab. Werkzeugzugang, lokale Materialzugaben oder größere Radien können außerdem von der Seriengeometrie abweichen. Solche Ersatzannahmen gehören in Zeichnung, Prüfplan und Versuchsbericht. Sonst kann ein bestandener Versuch am Vollmaterial fälschlich als Qualifikation des späteren Fertigungsverfahrens verstanden werden.
Nutzen Sie CNC-Bearbeitung für Automobilprototypen, wenn genaue Schnittstellen, kurze Iterationsschleifen, ein repräsentativer Grundwerkstoff oder Erkenntnisse zu Vorrichtung und Montage wichtiger sind als die Nachbildung des endgültigen Formgebungsverfahrens. Fordern Sie vom Lieferanten Hinweise zu unzugänglichen Merkmalen, aufspannungsabhängigen Beziehungen, minimal sinnvollen Radien, Werkzeugreichweite und Flächen mit zusätzlichem Aufmaß an.
3. Metall-AM wählen, wenn die Geometrie den Qualifikationsaufwand rechtfertigt
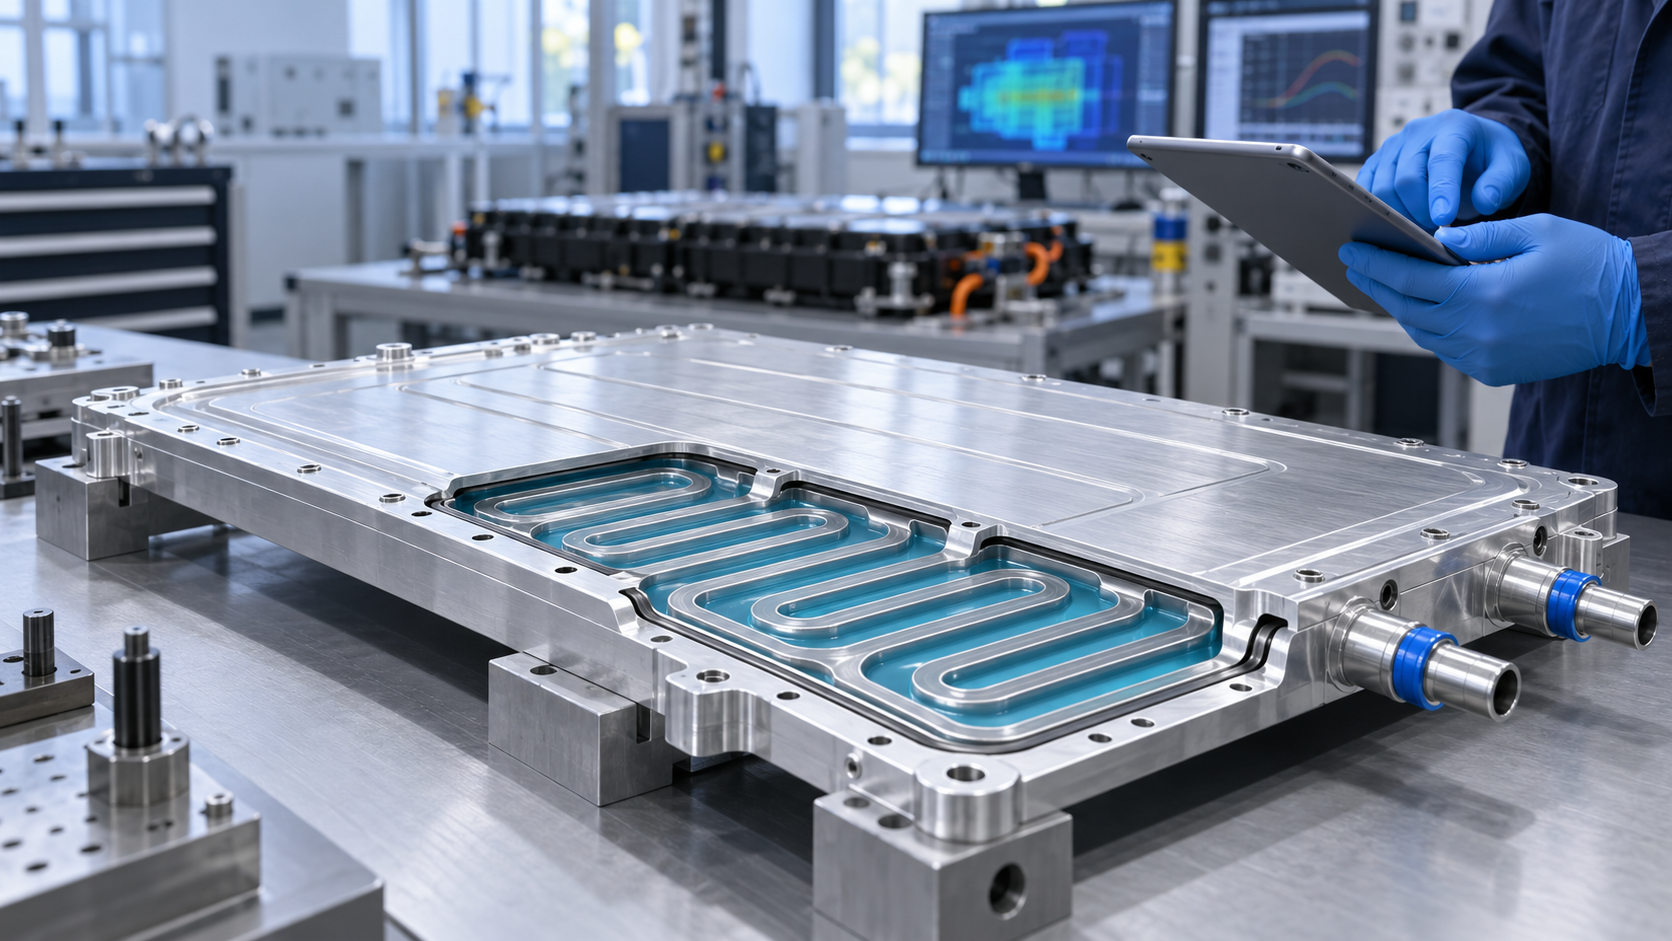
Metallische additive Fertigung ist besonders sinnvoll, wenn der Leichtbauvorteil von Merkmalen abhängt, die sich subtraktiv oder mit konventionellen Werkzeugen nur schwer herstellen lassen: innere Kanäle, Gitterstrukturen, Funktionsintegration, organische Lastpfade oder sehr kleine Stückzahlen komplexer Formen. Ein additiver Prototyp kann eine topologieoptimierte Geometrie mit weniger konstruktiven Vereinfachungen erhalten. Gleichzeitig entsteht eine Prozesskette aus Baujob, Stützentfernung, Wärmebehandlung, möglichem Richten und spanender Endbearbeitung.
Geometrische Freiheit ist jedoch noch kein Qualifikationsnachweis. Historische Quellen im vorhandenen Datenbestand zu additiv gefertigten Komponenten elektrischer Maschinen betonen reproduzierbare Eigenschaftsfenster, belastbare Grenzflächen, thermische oder dielektrische Funktion und Bauteilprüfung. Bauorientierung, Stützstrategie, Pulver- und Maschinenhistorie, Wärmebehandlung, Oberflächenzustand und Bearbeitungszugabe können das Ergebnis verändern. Kritische Bohrungen, Dichtflächen und Lagersitze benötigen oft weiterhin eine kontrollierte Endbearbeitung und Vermessung.
Legen Sie deshalb vor dem Auftrag die Ausfallfolge und den Abnahmeplan fest. Fragen Sie, welche Eigenschaften durch Standardproben abgesichert werden, wann mitgebaute Begleitproben erforderlich sind und welche Aussagen nur am realen Bauteil geprüft werden können. Wenn die Konstruktion den zusätzlichen Aufwand nicht durch einen funktionalen Mehrwert rechtfertigt, kann ein einfacheres Verfahren schneller zu belastbareren Erkenntnissen führen.
4. Guss wählen, wenn das spätere Prozessverhalten nachgebildet werden muss
Ein Gussprototyp ist die stärkere Wahl, wenn die Entscheidung von gussgerechten Wandübergängen, Rippen, Domen, Kernen, Trennebenen, Speisung, Schwindung, Porositätsrisiko, Wärmebehandlung oder seriennahen Bearbeitungszugaben abhängt. Das wird besonders wichtig, wenn sich die Konstruktion einer Vorserie oder Serienfreigabe nähert und das Team wissen muss, ob die Leichtbaugeometrie mit einem realistischen Werkzeug- und Erstarrungskonzept vereinbar ist.
Eine aktuelle Untersuchung an einem dünnwandigen Automobildemonstrator verknüpft Topologieoptimierung mit gussgerechter Überarbeitung, lokaler Formoptimierung und Gusssimulation. Für Einkäufer und Konstrukteure folgt daraus: Das Topologieergebnis ist eine Ausgangsstruktur, aber noch kein freigabefähiges Gussteil. Mindestwanddicke, Kernentfernung, lokale Spannungsspitzen, Formfüllung und Fehlerrisiko müssen gemeinsam betrachtet werden. Bei Magnesium kommen Korrosionsschutz, Legierungswahl, Recycling und verfahrensspezifische Randbedingungen hinzu.
Gussverfahren beantworten außerdem nicht dieselben Fragen. Sandguss ermöglicht bei niedrigen Stückzahlen flexible Lernschleifen, unterscheidet sich aber von Druckguss bei Oberfläche, Wanddickenpotenzial, Porositätsmechanismen und Maßverhalten. Im Prototypenauftrag muss deshalb stehen, welche Serienannahmen die Variante repräsentiert und welche nicht. Die Angabe „Gusswerkstoff“ allein belegt keine Prozessgleichheit.
5. Alle Routen mit derselben Nachweismatrix vergleichen
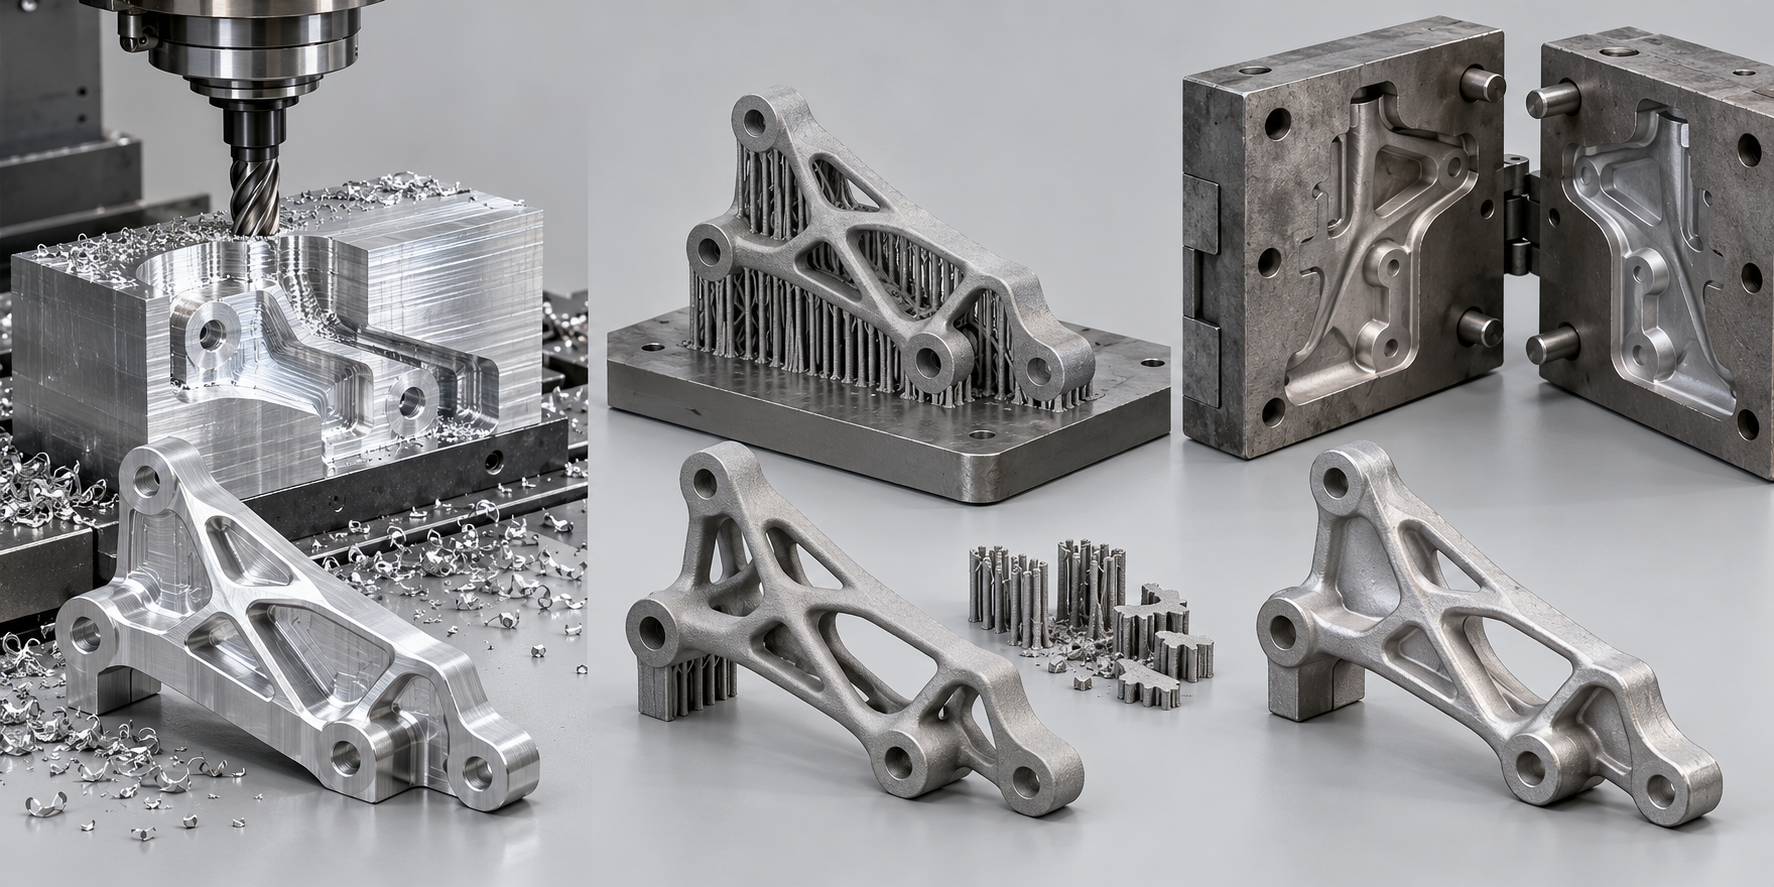
Vergleichen Sie die Prozessrouten anhand identischer Funktionsanforderungen und machen Sie die jeweilige Lücke zur Serie sichtbar.
| Entscheidungsfaktor | CNC aus Vollmaterial | Metall-AM | Guss |
|---|---|---|---|
| Stärkste frühe Aussage | Passung, Bezüge, Schnittstellen, Montage und zugängliche Lastpfade | Nutzen innerer Kanäle, Funktionsintegration oder organischer Geometrie | Wände, Rippen, Kerne, Formfüllung, Schwindung und Prozessnähe |
| Typische Serienlücke | Keine Formfehler und kein seriennaher Werkstofffluss | Bauabhängige Eigenschaften, Stützen, Wärmebehandlung und Nacharbeit | Prototypenwerkzeug und Gießroute können von der Serie abweichen |
| Wichtige Lieferantennachweise | Aufspannplan, Materialnachweis, Maßbericht und Hinweise zur Endbearbeitung | Bauorientierung, Prozessprotokoll, Wärmebehandlung, Begleitproben und begründeter NDT-Plan | Werkzeugkonzept, Simulationsannahmen, Fehlerkontrollen, Bearbeitungs- und Prüfplan |
| Häufiger Auswahlfehler | Bestandenen Frästest als Nachweis des Serienverfahrens werten | AM ohne funktionalen Geometrie- oder Stückzahlgrund wählen | Routenunterschiede, Korrosion, Porosität oder Aufmaß übersehen |
Die Matrix ist ein Gesprächsrahmen, keine Preisliste. Kosten und Termine hängen von realer Geometrie, Werkstoff, Stückzahl, Prüfung, Finish und Werkzeugannahmen ab. Häufig ist ein gestufter Plan belastbarer als der Versuch, alle Fragen mit einer einzigen Route zu beantworten. Zunächst kann ein CNC-Teil Bauraum- und Schnittstellenrisiken schließen. Anschließend kann ein additiver oder gegossener Prozessprototyp Werkstoff- und Fertigungsfragen bearbeiten.
Der historische Vergleich von konventioneller Aluminiumfertigung, Metall-Pulverbettverfahren und Verbundwerkstoffextrusion an einem automobilen Bremspedal zeigt außerdem, dass Umweltbewertungen von Funktion und Prozessannahmen abhängen. Eine bauteilbezogene Untersuchung eines Dämpferbauteils aus Aluminium-Matrix-Verbundwerkstoff kommt zu einer ähnlichen Schlussfolgerung: Geometrie, Herstellroute, Duktilität, Spannungskonzentration, Oberflächentechnik und anwendungsnahe Prüfung müssen zusammen bewertet werden. Ein Datenblatt allein entscheidet die Verfahrenswahl nicht.
6. Vor der Anfrage eine Validierungsmatrix erstellen
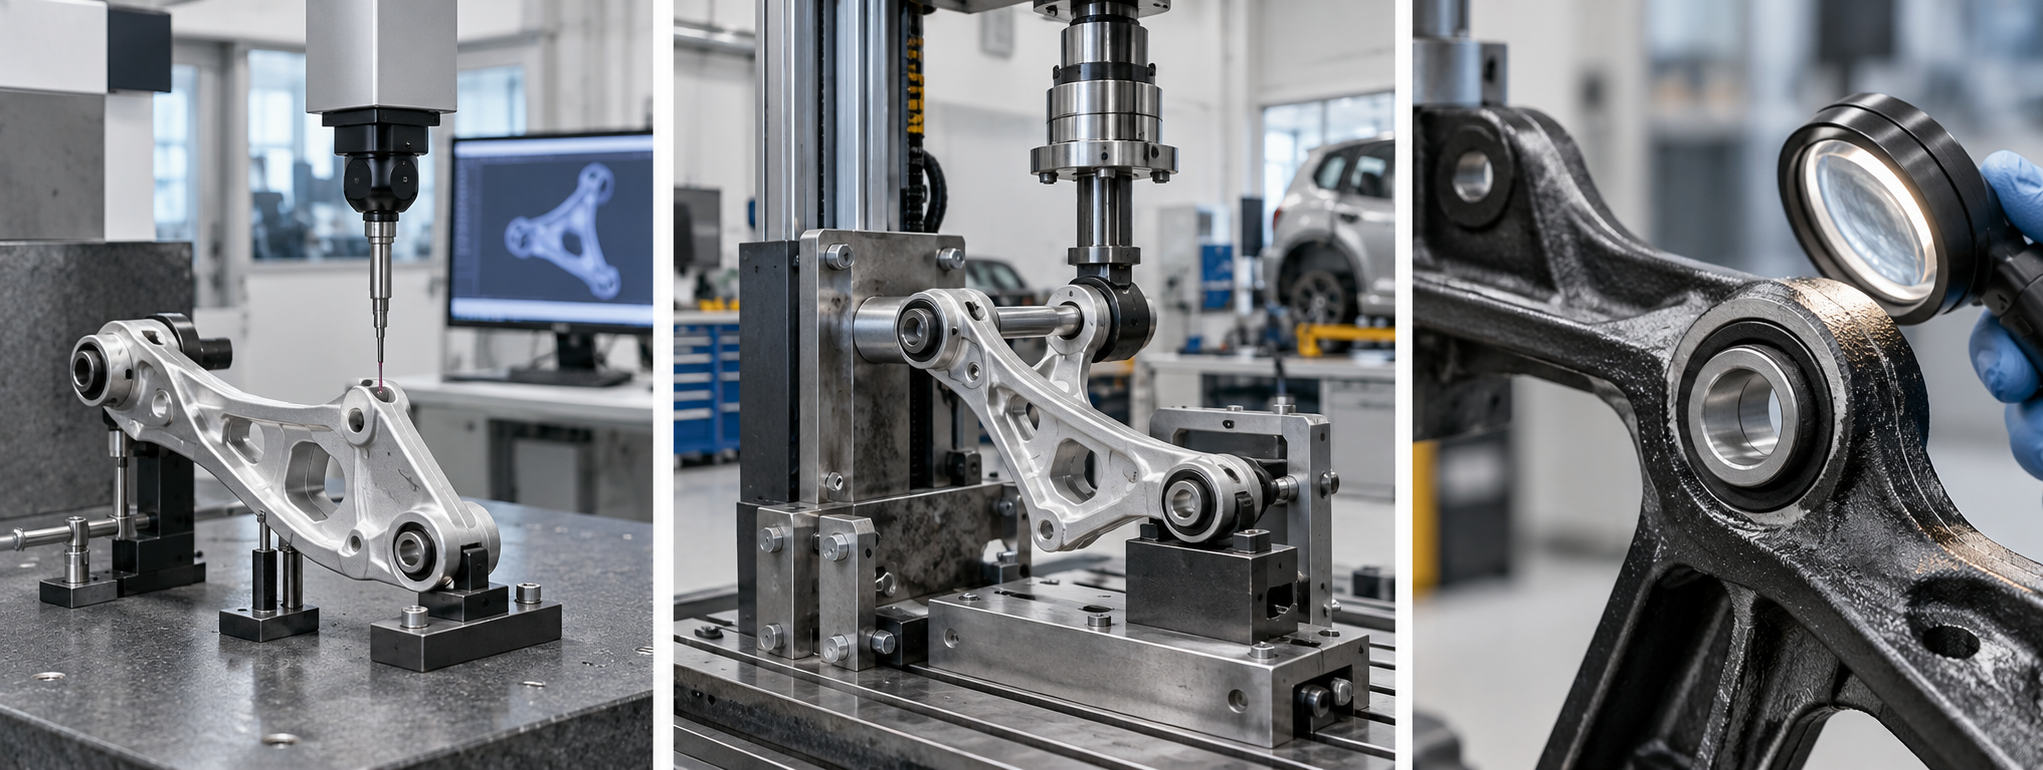
Ordnen Sie Aussagen zu Geometrie, Last, Werkstoff, Oberfläche und Schnittstellen einem Nachweis auf der richtigen Prüfebene zu.
Legen Sie für jede kritische Anforderung eine Zeile an. Sinnvolle Spalten sind Prototypenroute, Serienroute, erwartete Abweichung, Messmethode, Probenzustand, Akzeptanzregel und Verantwortlicher. Nehmen Sie Maße und GD&T, Masse, Steifigkeit, statische oder zyklische Lasten, Temperatur, Korrosionsschutz, Fügeverhalten, Dichtheit, Oberflächenstruktur und Nachbehandlungszustand nur dort auf, wo sie für die Funktion relevant sind. Zerstörende Prüfungen müssen früh markiert werden, damit die erforderliche Stückzahl bereits im Angebot sichtbar ist.
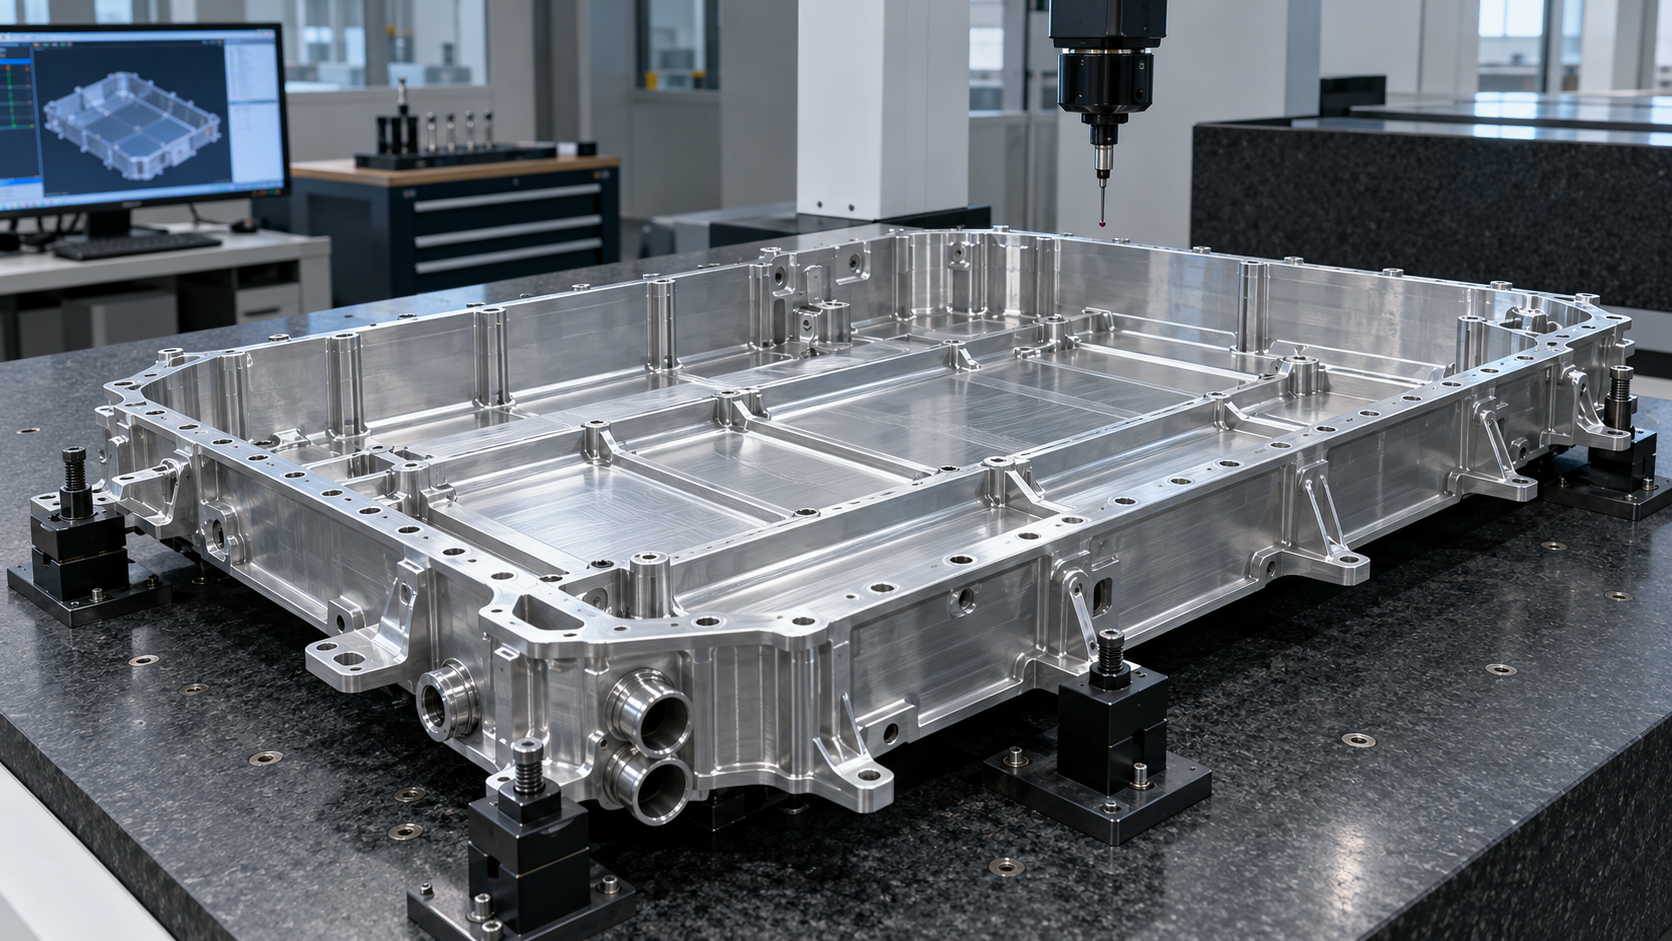
Trennen Sie Verifikation und Validierung. Die Verifikation klärt, ob der Lieferant den Prototyp nach der freigegebenen Definition gebaut hat. Die Validierung klärt, ob diese Definition im vorgesehenen Einsatz funktioniert. Ein Messbericht kann Abmessungen verifizieren, aber keinen Fahrwerkslastfall validieren. Eine Werkstoffprobe kann Eigenschaften charakterisieren, bildet jedoch nicht automatisch eine dünne Wand, eine Spannungskonzentration, eine gefügte Schnittstelle oder einen lokalen Oberflächenzustand ab. Ordnen Sie daher jede Aussage einem Nachweis auf der passenden Ebene zu.
Definieren Sie auch die Änderungslenkung. Dokumentieren Sie CAD- und Zeichnungsstand, Werkstoffspezifikation, Prozessroute, Wärmebehandlung, Oberflächenbehandlung und Prüfprogramm. Wechselt ein Prototyp von Vollmaterial zu AM oder Guss, müssen die durch den Wechsel betroffenen Anforderungen erneut geöffnet werden. Frühere Bestanden-Ergebnisse dürfen nicht automatisch übernommen werden.
7. Eine Anfrage senden, die echte Vergleichbarkeit schafft
Eine vergleichbare Anfrage enthält 3D-Modell, gelenkte Zeichnung, Zielstückzahl, Zweck des Prototyps, Kandidaten- und Serienwerkstoff, kritische Bezüge und Schnittstellen, Lasten und Umgebungen, Oberflächen- und Fügevorgaben, Prüferwartungen sowie das erwogene Produktionsverfahren. Markieren Sie noch veränderbare Merkmale und geben Sie an, ob der Lieferant alternative Radien, Wandübergänge, Bearbeitungszugaben oder Trennebenen vorschlagen darf.
Fordern Sie von jedem Anbieter die vorgeschlagene Route, Annahmen, notwendige Geometrieänderungen, Lücken zur Serie, den Prüfplan und fehlende Kundeneingaben zurück. So entstehen vergleichbare Antworten. Gleichzeitig wird verhindert, dass ein niedriger Einstiegspreis fehlende Wärmebehandlung, Oberflächenbearbeitung, Werkzeuge, Prüfung oder Tests verdeckt. Die Fertigungsleistungen für Automobilprojekte von Autoprototypes ermöglichen Gespräche über CNC, Werkzeugbau, Formverfahren, Guss, additive Fertigung und Finish, ohne für jede Konstruktion dieselbe Route vorauszusetzen.
Für die Einordnung eines Leichtbau-Prototyps senden Sie dem Engineering-Team CAD-Modell, Zeichnung, Stückzahl, vorgesehene Serienroute, kritische Schnittstellen, Werkstoffzustand und Validierungsanforderungen. Im nächsten Schritt werden Herstellbarkeit und geeignete Prozessoptionen geprüft. Dabei werden die Nachweise jeder Route sowie die verbleibenden Lücken vor Angebot oder Fertigungsfreigabe ausdrücklich benannt.
Artikelinformationen
- Autor:
- Going Rapid Engineering Team
- Veröffentlicht:
- Aktualisiert: