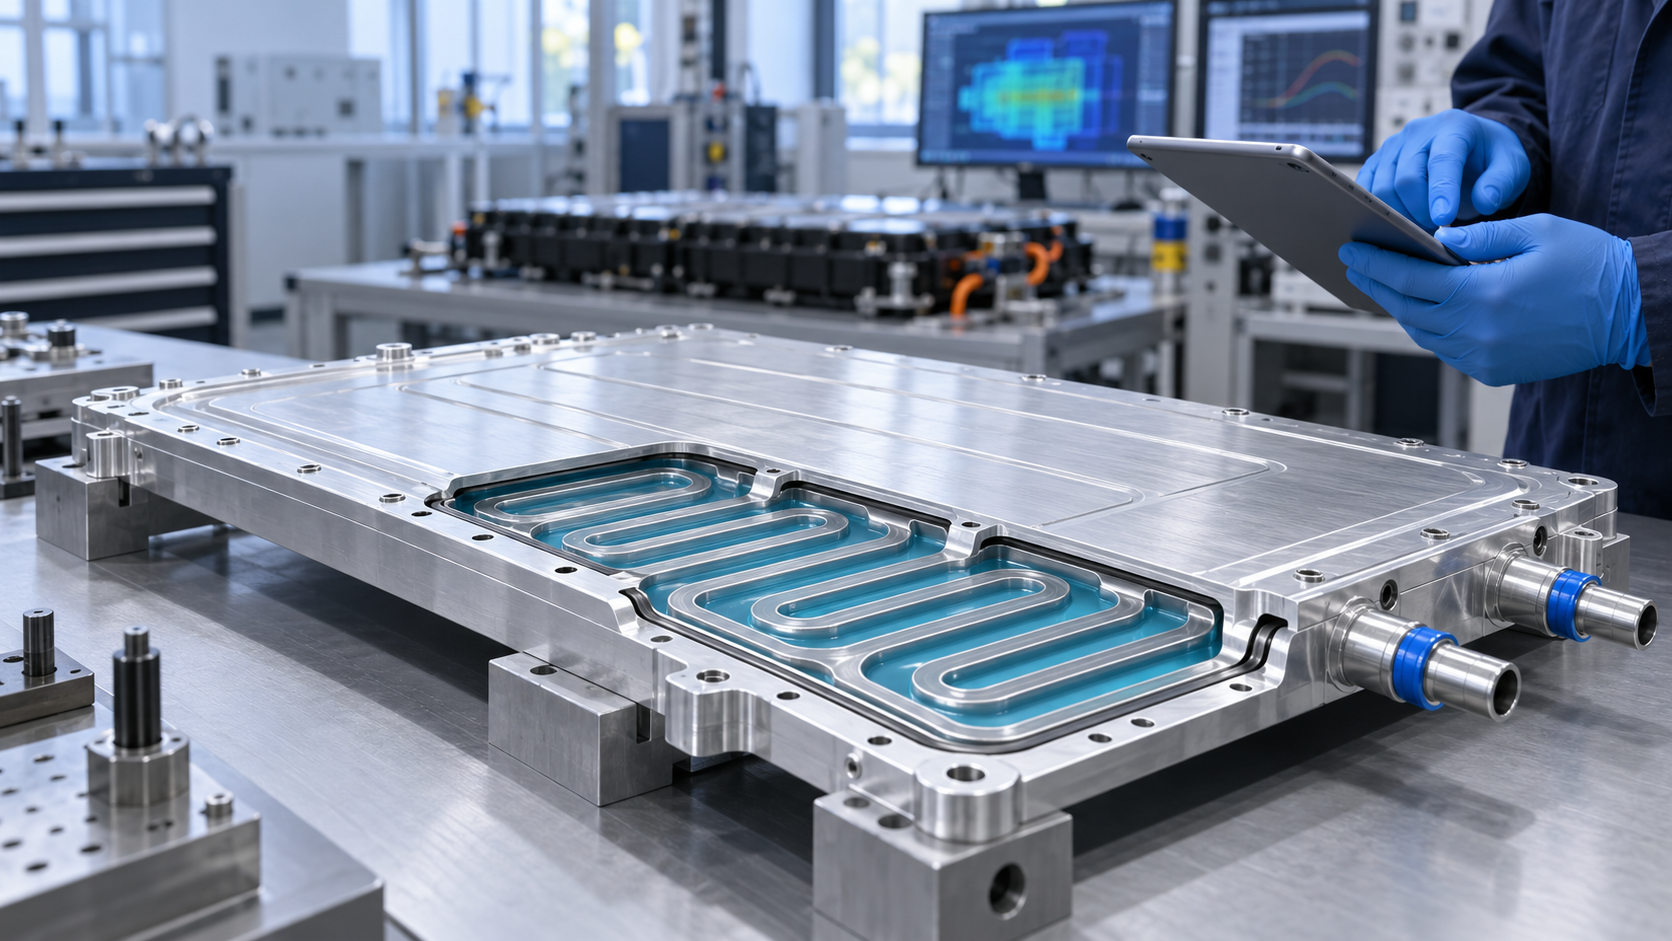
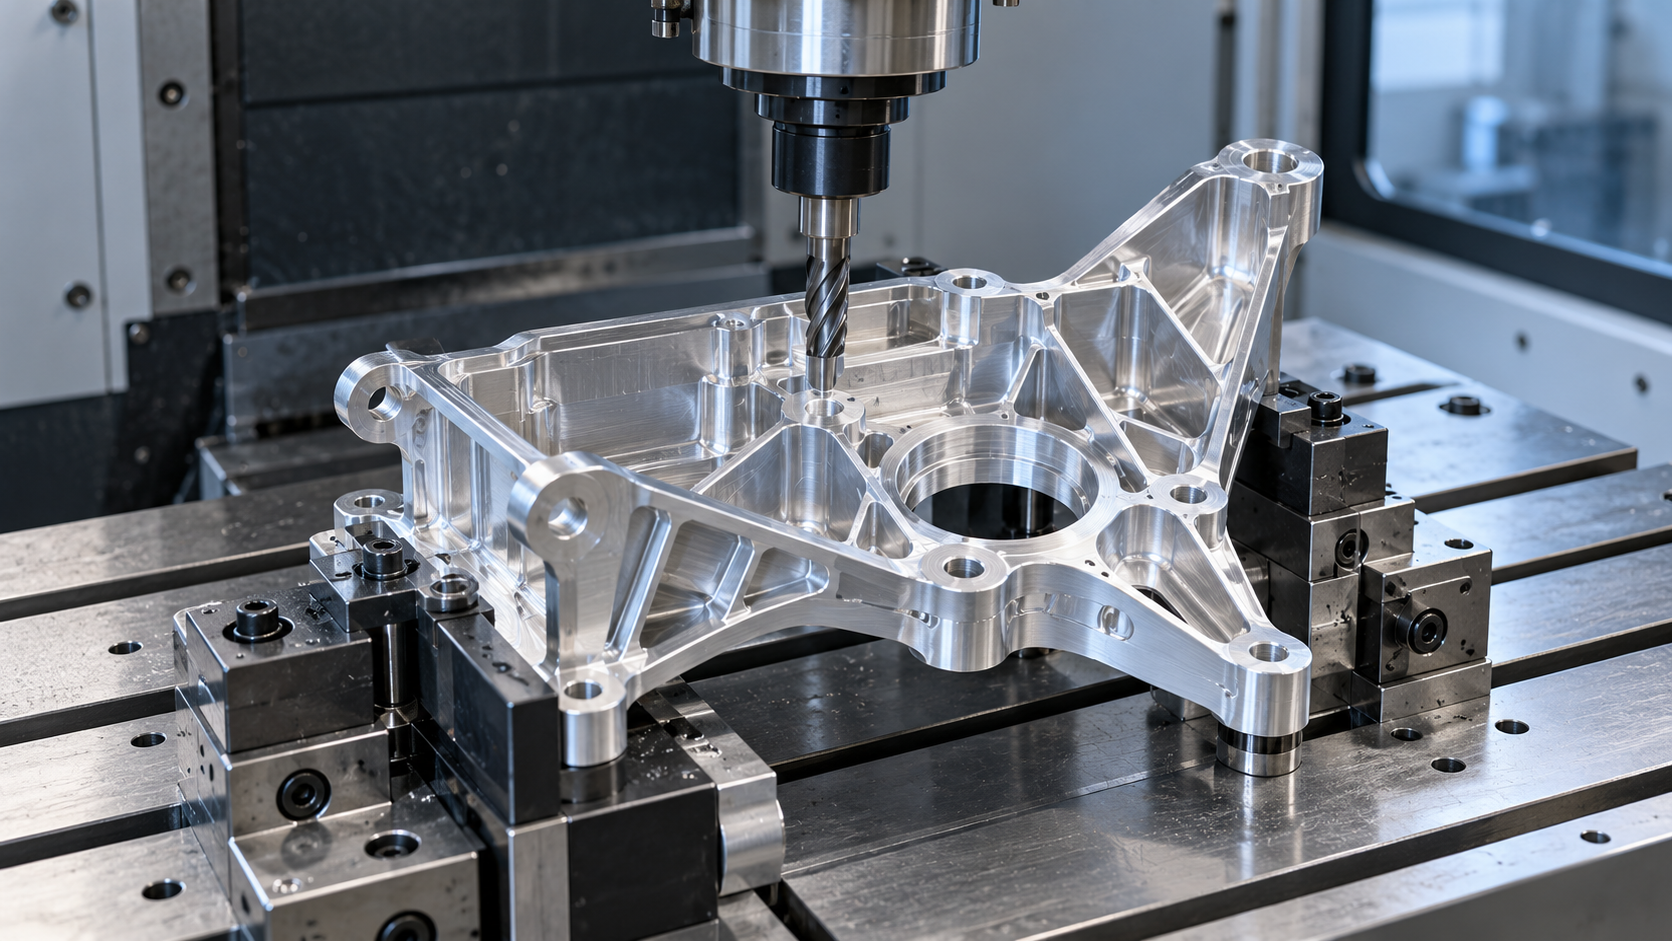
Ein dünnwandiger Aluminium-Prototyp für ein Fahrzeug kann auf der Maschine einwandfrei aussehen und nach dem Lösen der Spannmittel trotzdem außerhalb der Zeichnung liegen. Dieser scheinbare Widerspruch ist nicht automatisch ein Messfehler. Vorrichtung, Schnittkraft, Wärme, Schwingung und Eigenspannung wirken während des Materialabtrags auf eine nachgiebige Struktur. Nach dem Lösen ändern sich Lasten und Randbedingungen, sodass sich eine andere Gleichgewichtsform einstellen kann.
Das ist bei Batteriegehäusen, Elektronikgehäusen, Haltern, Deckeln, Fluidteilen und leichten Strukturprototypen wichtig. Ihre Funktion hängt oft von ebenen Dichtflächen, ausgerichteten Lager- oder Schraubstellen, Spalt und Bündigkeit sowie wiederholbarer Montage ab. Entscheidend ist deshalb nicht nur, ob eine Wand fräsbar ist. Entscheidend ist, ob Prozess und Prüfplan zwischen der vorübergehenden Form in der Vorrichtung und der freien Geometrie unterscheiden, die später montiert und erprobt wird.
1. Dünne Wände sind während des Schnitts nachgiebige Strukturen
Ein massiver Block widersteht Schnittlasten mit geringer Bewegung. Eine dünne Rippe, ein Steg, ein Boden oder ein Flansch besitzt deutlich weniger lokale Steifigkeit. Beim Zahneingriff kann die Wand vor dem Werkzeug ausweichen, zwischen den Eingriffen zurückfedern und schwingen. Dadurch entfernt die Schneide lokal weniger oder mehr Material, als die programmierte Bahn erwarten lässt. Gleichzeitig ändert sich die Steifigkeit laufend, wenn Taschen tiefer werden und stützendes Material verschwindet.
Aktuelle experimentelle und numerische Arbeiten zum Dünnwandfräsen zeigen, dass eine kraftbedingte Durchbiegung nur dann sinnvoll vorhergesagt werden kann, wenn reale Geometrie, Randbedingungen, Spannung und Schnittlast berücksichtigt werden. Ein Finite-Elemente-Modell kann gefährdete Bereiche zeigen und Varianten vergleichen, ersetzt aber keine reale Verifikation. Kontakt an Auflagen, Nachgiebigkeit der Vorrichtung, Rohteilabweichung und Werkzeugzustand können den Prozess vom Modell entfernen.
Fahrzeugteile verbinden zudem häufig steife Dome mit breiten flexiblen Wänden. Deshalb kann derselbe Werkzeugweg an einem Bauteil verschiedene Fehlerbilder erzeugen. Der Abstand zwischen zwei massiven Bohrungen kann stabil bleiben, während sich ein benachbarter Dichtflansch wölbt. Bei der Zeichnungsprüfung sollten schwache Bereiche separat gekennzeichnet werden, statt für das gesamte Teil eine einzige Bearbeitungsannahme zu verwenden.
2. Die Vorrichtung kann Verformung beherrschen und zugleich verdecken
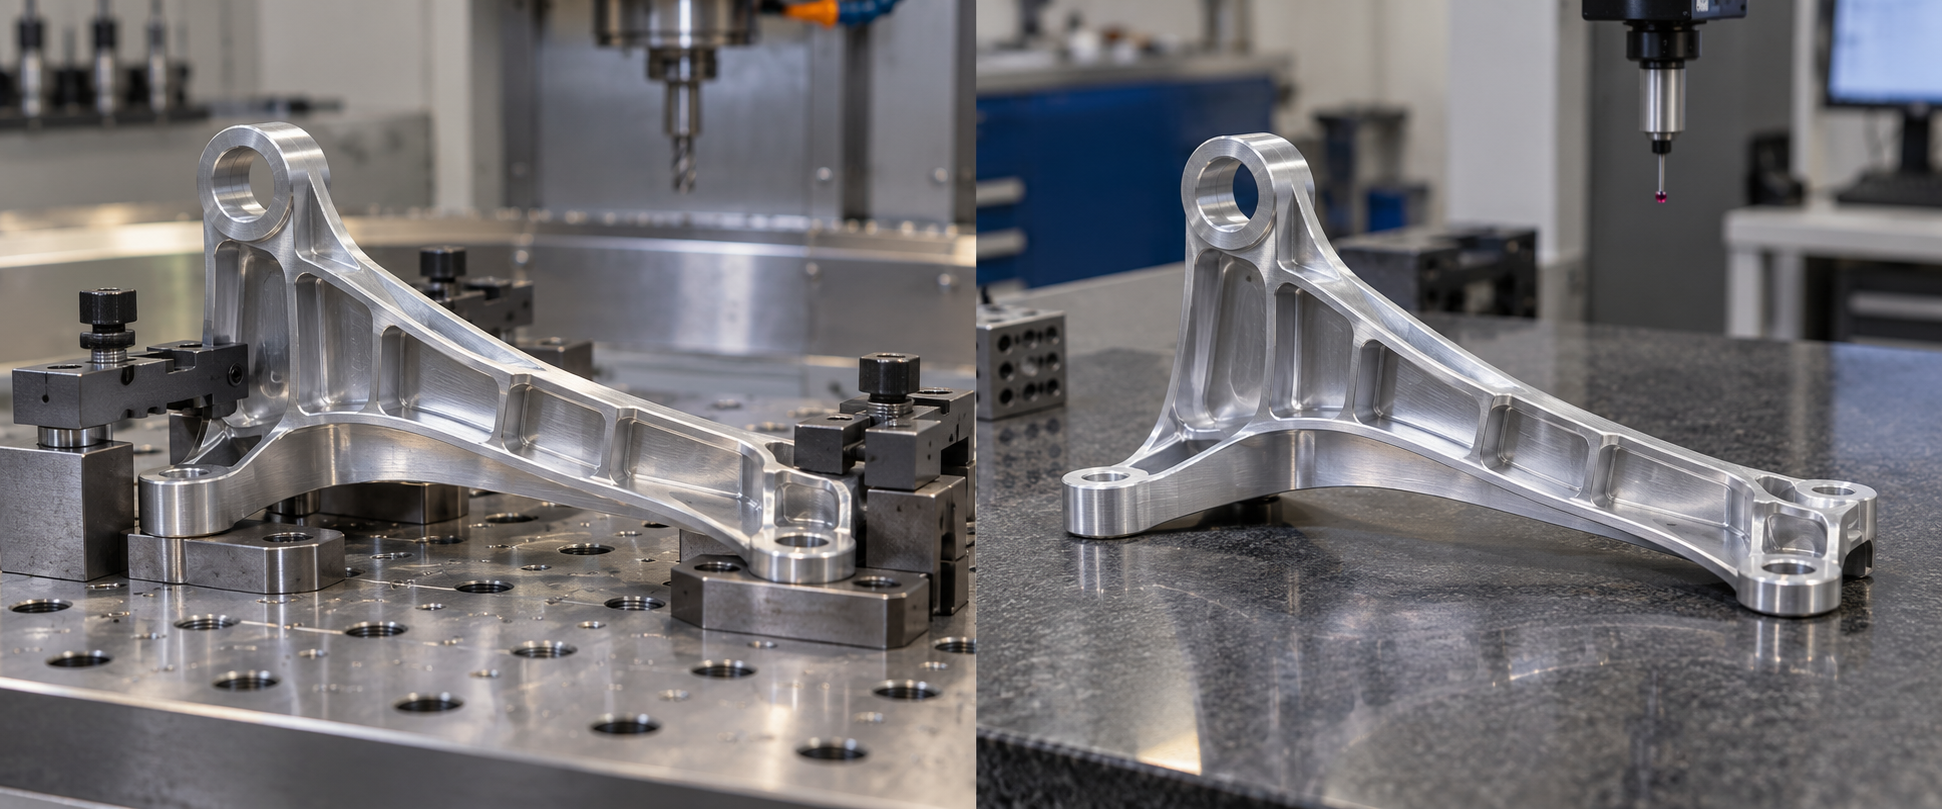
Die in der Vorrichtung erzwungene Form entspricht nicht automatisch der freien Liefergeometrie.
Spannung ist notwendig, verändert aber den gemessenen Strukturzustand. Klemmen können ein vorgebogenes Rohteil flach drücken, einen Flansch auf Auflagen ziehen oder eine Wand vorspannen. Während der Bearbeitung wirkt das Teil maßhaltig, weil die Vorrichtung es in eine Sollform zwingt. Nach dem Lösen federt elastische Dehnung zurück, und neu verteilte Eigenspannungen können die Geometrie zusätzlich verschieben.
Mehr Spannkraft ist daher nicht automatisch sicherer. Zu hohe Kraft kann einen dünnen Bereich eindrücken oder verziehen; zu geringe Kraft kann Rattern oder Verrutschen zulassen. Auch die Position der Auflagen zählt. Eine Stütze unter einem flexiblen Boden stabilisiert den Schnitt, kann aber eine lokale Form erzeugen, die das freie Teil nicht besitzt. Vakuumspannung, weiche Backen, Kleben, Opferstege und individuelle Nester verändern jeweils den Kraftfluss und müssen zu den Funktionsflächen passen.
Ein guter Spannplan trennt Positionieren und Halten. Er legt das Bezugssystem fest, verhindert Starrkörperbewegung, nimmt Schnittlasten auf und vermeidet unnötige Überbestimmung. Außerdem muss er sagen, welche Merkmale in der Vorrichtung kontrolliert werden dürfen und welche nach dem Lösen erneut zu prüfen sind. Nur auf der Maschine ermittelte Tastwerte können den eingespannten Zustand beschreiben, nicht zwingend das gelieferte Bauteil.
3. Eigenspannungen verteilen sich beim Materialabtrag neu
Aluminiumhalbzeuge enthalten bereits Eigenspannungen aus Gießen, Walzen, Schmieden, Strangpressen, Wärmebehandlung, Abschrecken, Richten und vorheriger Bearbeitung. Im unversehrten Rohteil können diese Spannungen im Gleichgewicht sein. Wird einseitig Material entfernt, ändert sich dieses Gleichgewicht. Ein dünnes Teil kann sich verdrehen, wölben oder öffnen, während das verbleibende Material gespeicherte Spannungen neu verteilt.
Die Bearbeitung fügt eine weitere Schicht hinzu. Mechanische Belastung und lokale Erwärmung an der Schneide verändern den oberflächennahen Spannungszustand. Untersuchungen an Aluminium 2024-T351 und 7050-T7451 verknüpfen Frässtrategie und Schnittgeschwindigkeit mit Eigenspannung, Wanddehnung, Ebenheit, Rattern und Oberflächenqualität. Daraus folgt kein universeller Parameter. Werkstoffzustand, Eingriff, Temperatur, Dynamik und Abtragsfolge wirken zusammen.
Die Herkunft des Rohmaterials gehört deshalb in die Prototypenakte. Die Legierungsbezeichnung allein reicht nicht; Zustand, Halbzeugform, Orientierung im Rohteil, vorheriger Spannungsabbau und Bearbeitungshistorie können den Verzug beeinflussen. Werden zwei Prototypen aus unterschiedlichen Materialzuständen gefertigt, kann ein Vergleich ohne diese Angaben einen Werkstoffeffekt fälschlich dem Entwurf oder der Maschine zuschreiben.
4. Ein symmetrischer Werkzeugweg erzeugt nicht zwingend ein symmetrisches Teil
Eine symmetrische Geometrie und eine gespiegelte Bahn scheinen ausgewogene Kräfte zu versprechen. Die Dynamik dünner Wände kann diese Symmetrie brechen. Ein- und Austritt unterscheiden sich, lokale Stützung entwickelt sich weiter, Spanungsdicke ändert sich, und die Wand reagiert bei Frequenzen, die Schwingungen verstärken oder dämpfen. Experimentell-numerische Forschung an AA7075 verbindet Kräfte, dynamische Antwort, Oberfläche und Eigenspannung über der Wanddicke. Daher kann ein geordneter Bahnverlauf dennoch eine asymmetrische Endform erzeugen.
Die Prozessplanung sollte Aufmaß für Schruppen und Schlichten, ausgewogenen Abtrag, Eingriff, Zustellung, Werkzeuggeometrie, Drehzahl, Vorschub und Entspannungszeit gemeinsam betrachten. Eine gestufte Route kann Bewegung früh sichtbar machen: beide Seiten vorschruppen, Teil lösen oder ruhen lassen, Bezüge neu herstellen und erst danach kritische Flächen schlichten. Das liefert häufig bessere Information, als eine Seite vollständig fertigzustellen, während die Gegenseite noch eine steife Masse bildet.
Simulation, Stabilitätsanalyse und Erfahrungswissen grenzen das Prozessfenster ein, doch dieses Fenster muss an repräsentativer Geometrie bestätigt werden. Eine einfache Probe bildet ein verripptes Gehäuse mit Domen, Fenstern und unterbrochenen Wänden nicht ab. Bei hohem Risiko sollte ein Muster die Steifigkeit und Abtragsfolge der kritischen Schnittstelle bewahren.
5. Wärme, Rattern und Oberfläche sind miteinander verbundene Signale
Schnittwärme verändert während der Bearbeitung die Abmessungen von Werkzeug, Spindel, Werkstück und Vorrichtung. Dünne Bereiche reagieren wegen ihrer geringen thermischen Masse schnell, aber nicht überall gleich. Ein warmes Teil, das sofort auf der Maschine gemessen wird, kann sich von demselben Teil nach Anpassung an den Prüfraum unterscheiden. Kühlschmierstrategie, Verweilzeit, Maschinenaufwärmung und Handhabung gehören deshalb in den Messkontext.
Rattern ist nicht nur ein optisches Oberflächenproblem. Es zeigt eine instabile Wechselwirkung zwischen Werkzeug, Wand, Vorrichtung und Parametern. Schwankende Kräfte können Durchbiegung vergrößern, den lokalen Abtrag verändern und oberflächennahe Schäden begünstigen. Umgekehrt beweist ein zulässiger Rauheitswert nicht, dass Ebenheit, Wandlage oder freie Form stimmen. Oberflächentextur und Formabweichung beantworten verschiedene Fragen.
Nützliche Prozessnachweise verbinden Beobachtungen: Rattermarken oder akustische Ereignisse dokumentieren, Wanddicke und Oberfläche prüfen und die Geometrie in definierten Phasen vergleichen. Folgt die Bewegung nach dem Lösen den Spannpunkten, einer unausgewogenen Abtragsfolge, thermischen Gradienten oder schwachen Zonen? Dieses Muster hilft bei der Korrektur mehr als ein einzelner Gut-Schlecht-Wert.
6. Geprüft werden muss der für die Montage relevante Zustand
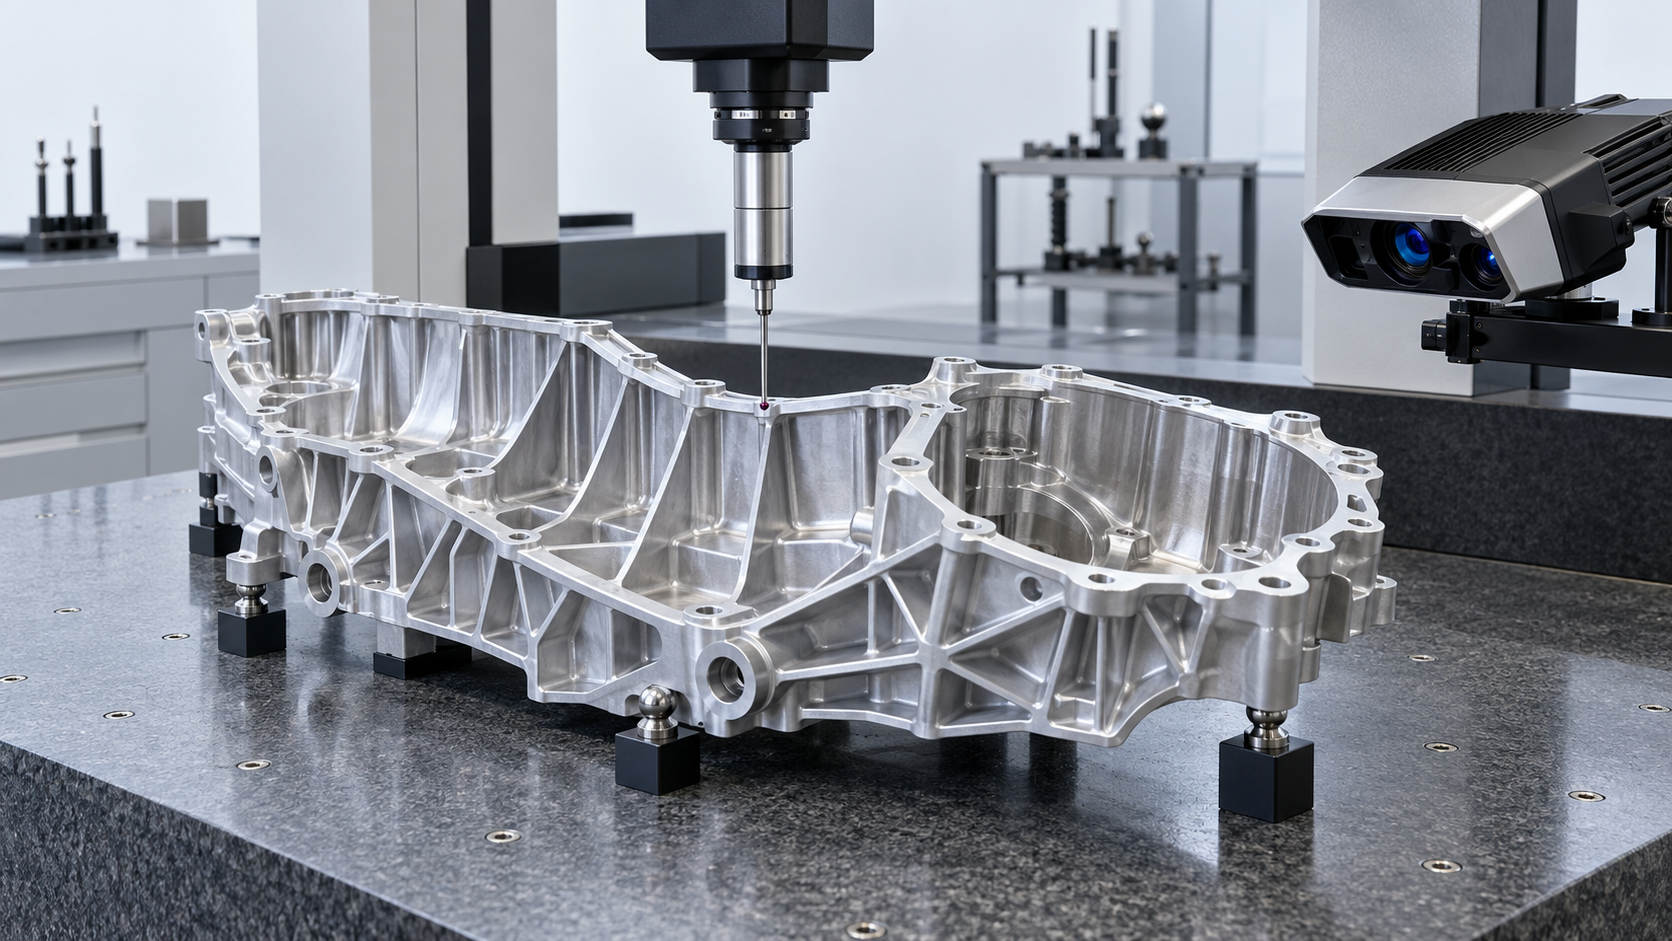
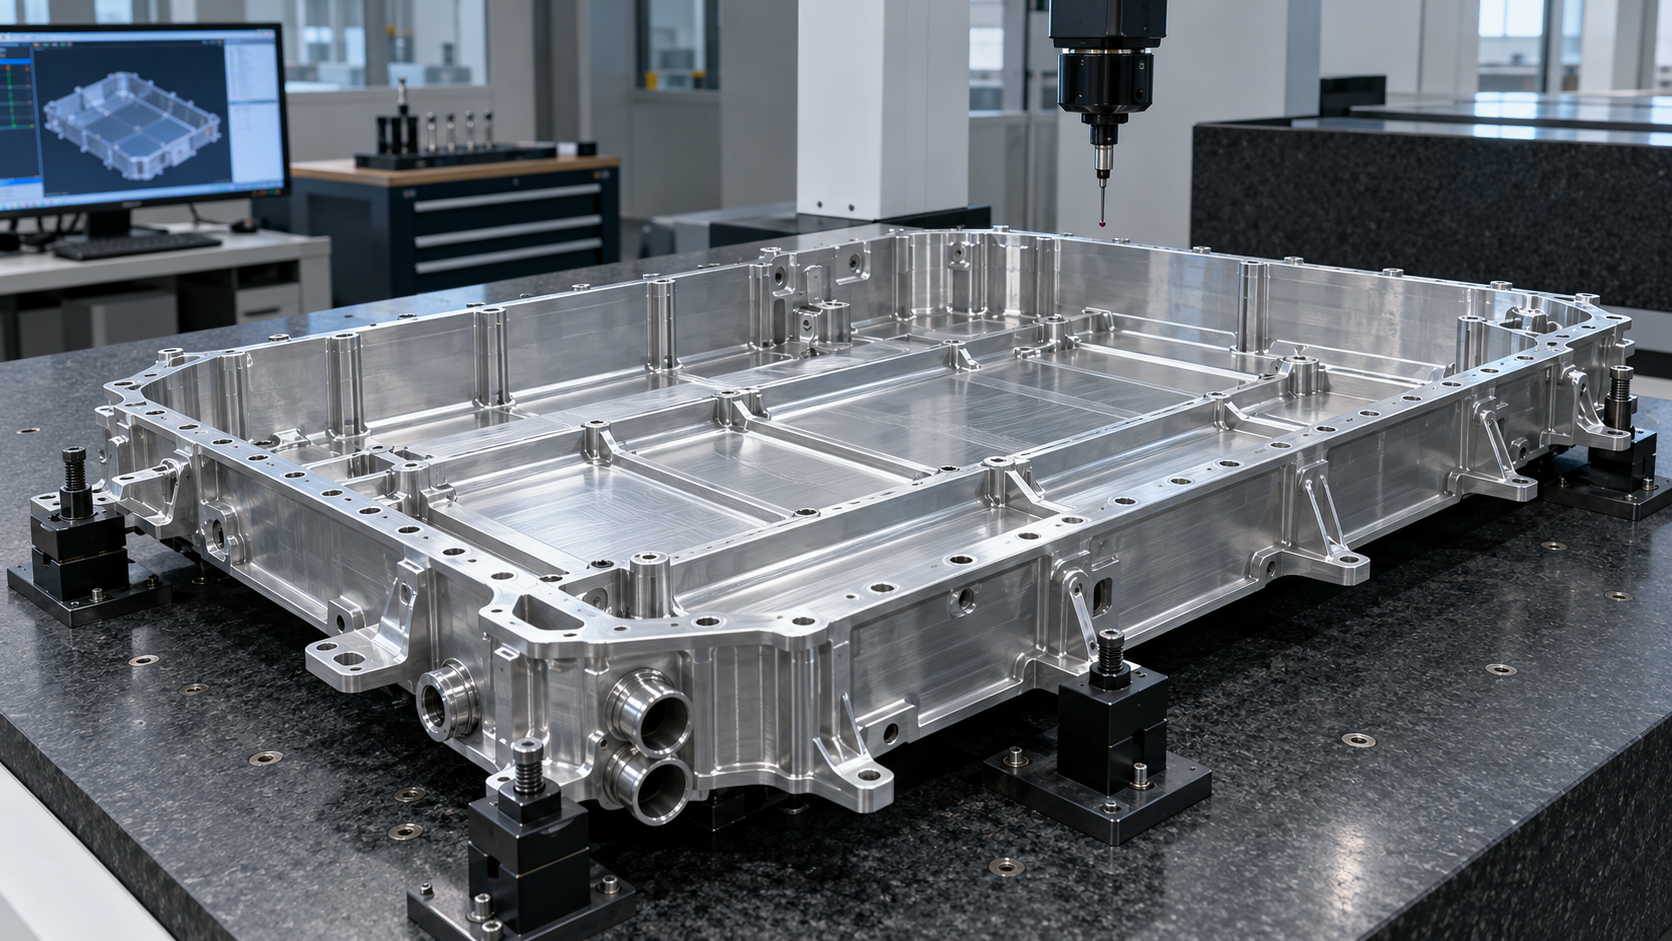
Für die Freizustandsprüfung sind Auflagen, Bezüge, Umgebung und Stabilisierungszeit eindeutig festzulegen.
Prüfzustände sollten bereits vor der Anfrage definiert werden: prozessbegleitende Kontrolle, unmittelbare Messung nach dem Lösen und stabilisierte Freizustandsprüfung. Auflageart, Bezugssimulation, Umgebungszustand und verstrichene Zeit sind anzugeben, wenn sie das Ergebnis beeinflussen. Für einen Dichtflansch oder eine Montageschnittstelle muss klar sein, ob die Forderung im freien Zustand, unter definierter Montagelast oder in beiden Zuständen gilt.
Das Messverfahren muss zum Merkmal passen. Eine KMG-Prüfung kann Bezüge, Bohrungsbeziehungen, Profile und Ebenheit mit kontrollierter Aufspannung erfassen. Optisches Scannen zeigt großflächige Formänderungen, erfordert bei reflektierenden Flächen aber beherrschte Ausrichtung und Unsicherheit. Messtaster auf der Maschine sind für Prozesskorrekturen wertvoll, beweisen allein jedoch nicht die gelöste Geometrie. Funktionslehren oder Montagevorrichtungen ergänzen den Nachweis, wenn das Schnittstellenverhalten wichtiger ist als einzelne Koordinaten.
Die Prüfanweisung darf keine unklare Zwangslage erzeugen. Muss ein Mitarbeiter das flexible Teil zur Bezugserzeugung auf eine Platte drücken, kann genau der gesuchte Verzug verschwinden. Minimale Auflagen oder eine definierte Vorrichtungskraft sind festzulegen. Rohes Freizustandsverhalten und ein zusätzlich benötigtes Montageergebnis sollten getrennt dokumentiert werden.
7. Aus Verzugsrisiko wird ein beherrschter Prototypenplan
Für einen Automotive-CNC-Prototyp sollten 3D-Modell, freigegebene Zeichnung, Legierung und Zustand, Halbzeugform, relevante Rohteilorientierung, Stückzahl, kritische Schnittstellen, vorgesehene Montagezwänge und Prüfzustand bereitgestellt werden. Wände, Böden, Rippen und Flansche, deren freie Position Dichtung, Passung, Lastübertragung oder sichtbare Fahrzeugqualität beeinflusst, müssen markiert sein.
Die Fertigungsprüfung sollte Materialzustand, Bezugs- und Spannkonzept, Schrupp- und Schlichtfolge, mögliche Entspannungsstufen, Bearbeitungsaufmaß, Zugänglichkeitsgrenzen und Prüfplan zurückmelden. Besonders wichtig ist die klare Trennung zwischen Messungen in der Vorrichtung und Messungen nach dem Lösen. So wird Verzug von einer späten Überraschung zu einer gemeinsam kontrollierten technischen Größe.
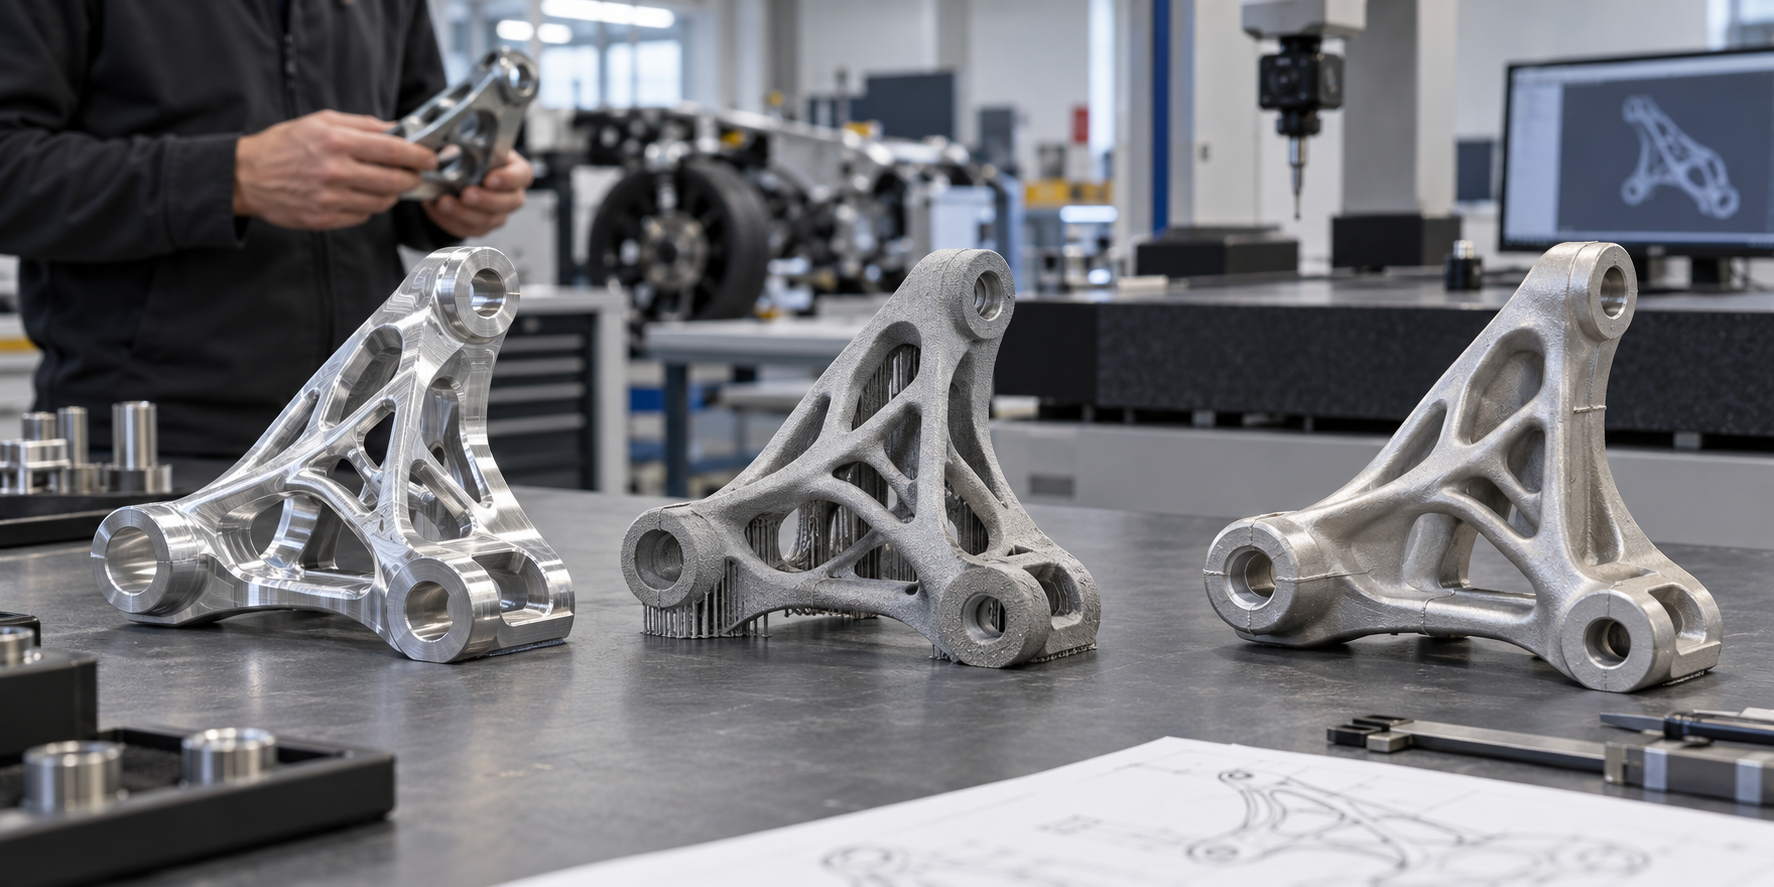
Über die Fertigungsleistungen für Fahrzeugprototypen lässt sich CNC-Bearbeitung mit alternativen Wegen vergleichen, wenn die Geometrie zu flexibel wird oder die Nähe zum späteren Produktionsprozess wichtiger ist als Billetgenauigkeit. Eine vorübergehend dickere Wand, Opferstützen, geteilte Fertigung, ein Gussweg oder ein additives Vorprodukt können manchmal bessere Nachweise liefern als das Erzwingen der ursprünglichen Strategie.
Für die Auslegung eines dünnwandigen Aluminium-Prototyps können Sie dem Engineering-Team Modell, Zeichnung, Materialzustand, kritische Freizustandsmerkmale, Montagebedingungen und gewünschte Prüfnachweise senden. Im nächsten Schritt werden Verzugsursachen bewertet und eine Bearbeitungs-, Löse- und Prüfsequenz für die reale Geometrie vorgeschlagen. Universelle Parameter oder garantierte Toleranzen werden damit nicht versprochen; der Plan muss am konkreten Teil validiert werden.
Artikelinformationen
- Autor:
- Going Rapid Engineering Team
- Veröffentlicht:
- Aktualisiert: