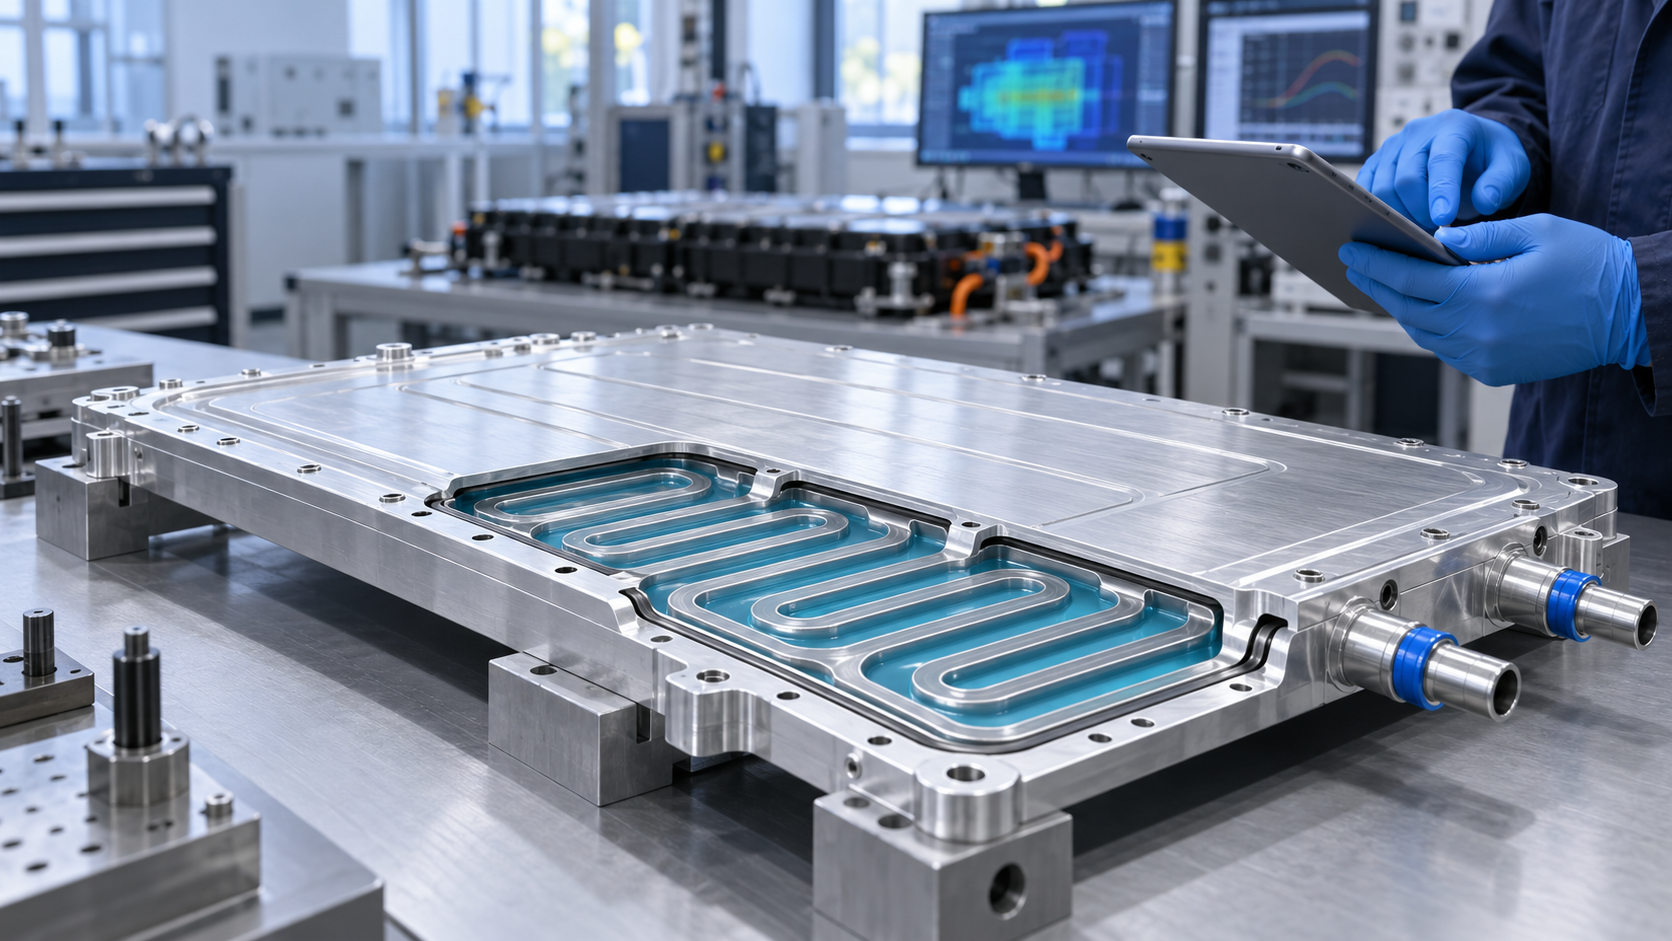
Ein Prototyp einer Kühlplatte für eine EV-Batterie ist nicht allein deshalb nützlich, weil Kühlmittel durch ihn strömt. Er muss die nächste Entwicklungsentscheidung ermöglichen: Ist das Kanalkonzept thermisch plausibel? Lässt sich die gewählte Bauweise im Originalmaßstab dicht herstellen und prüfen? Und bildet der Prototyp die Risiken des späteren Serienprozesses tatsächlich ab?
Die Prozesswahl ist daher eine Einkaufs- und Entwicklungsentscheidung, kein Wettbewerb zwischen CNC-Bearbeitung, umgeformtem Blech, Löten, Schweißen oder Metall-Additive-Manufacturing. Jede Route erzeugt eine andere Kombination aus Geometriefreiheit, Werkstoffnähe, Fügerisiko, Maßverhalten, Prüfbarkeit und Übertragbarkeit. Entscheidend ist, was der aktuelle Aufbau nachweisen soll.
Mit der freizugebenden Entscheidung beginnen
Vor der Anfrage muss die Frage feststehen. Ein früher Hydraulik-Coupon soll möglicherweise nur Druckverlust und Strömungsverteilung vergleichen. Ein Modulaufbau benötigt realistische Anschlüsse, Dichtungen, Wärmeleitmaterial und Zellbelastung. Eine produktionsnahe Platte muss dagegen Legierung, Fügeverfahren, Verzugskontrolle, Dichtheitsprüfung und Prüfberichte abbilden. Alle drei lediglich als „Kühlplatten-Prototyp“ zu bezeichnen, verdeckt die Unterschiede, die Kosten und Aussagekraft bestimmen.
Aktuelle Arbeiten stützen diesen stufenweisen Ansatz. Eine Studie verband Packversuche mit einem validierten CFD-Modell, um Rohr- und Umformkonzepte aus Aluminium zu vergleichen. Eine weitere integrierte additiv gefertigte Kühlplatten in ein Batteriemodul und untersuchte das elektrothermische Verhalten unter anspruchsvollen Lade- und Entladebedingungen. Daraus folgt nicht, dass ein Verfahren grundsätzlich überlegen ist. Es zeigt vielmehr, dass belastbare Aussagen Geometrie, Strömung, Temperatur, Montage und Prüfbedingungen gemeinsam betrachten.
Formulieren Sie für den Aufbau einen Freigabesatz, etwa: „Kanalfamilie für den nächsten Modultest auswählen“, „Dichtheit der großformatigen Platte nach dem Fügen bestätigen“ oder „Prüfplan für die Lieferantenanfrage festlegen“. Dieser Satz wird zum Filter für die Fertigungsroute.
Fertigungsrouten nach Erkenntniswert vergleichen
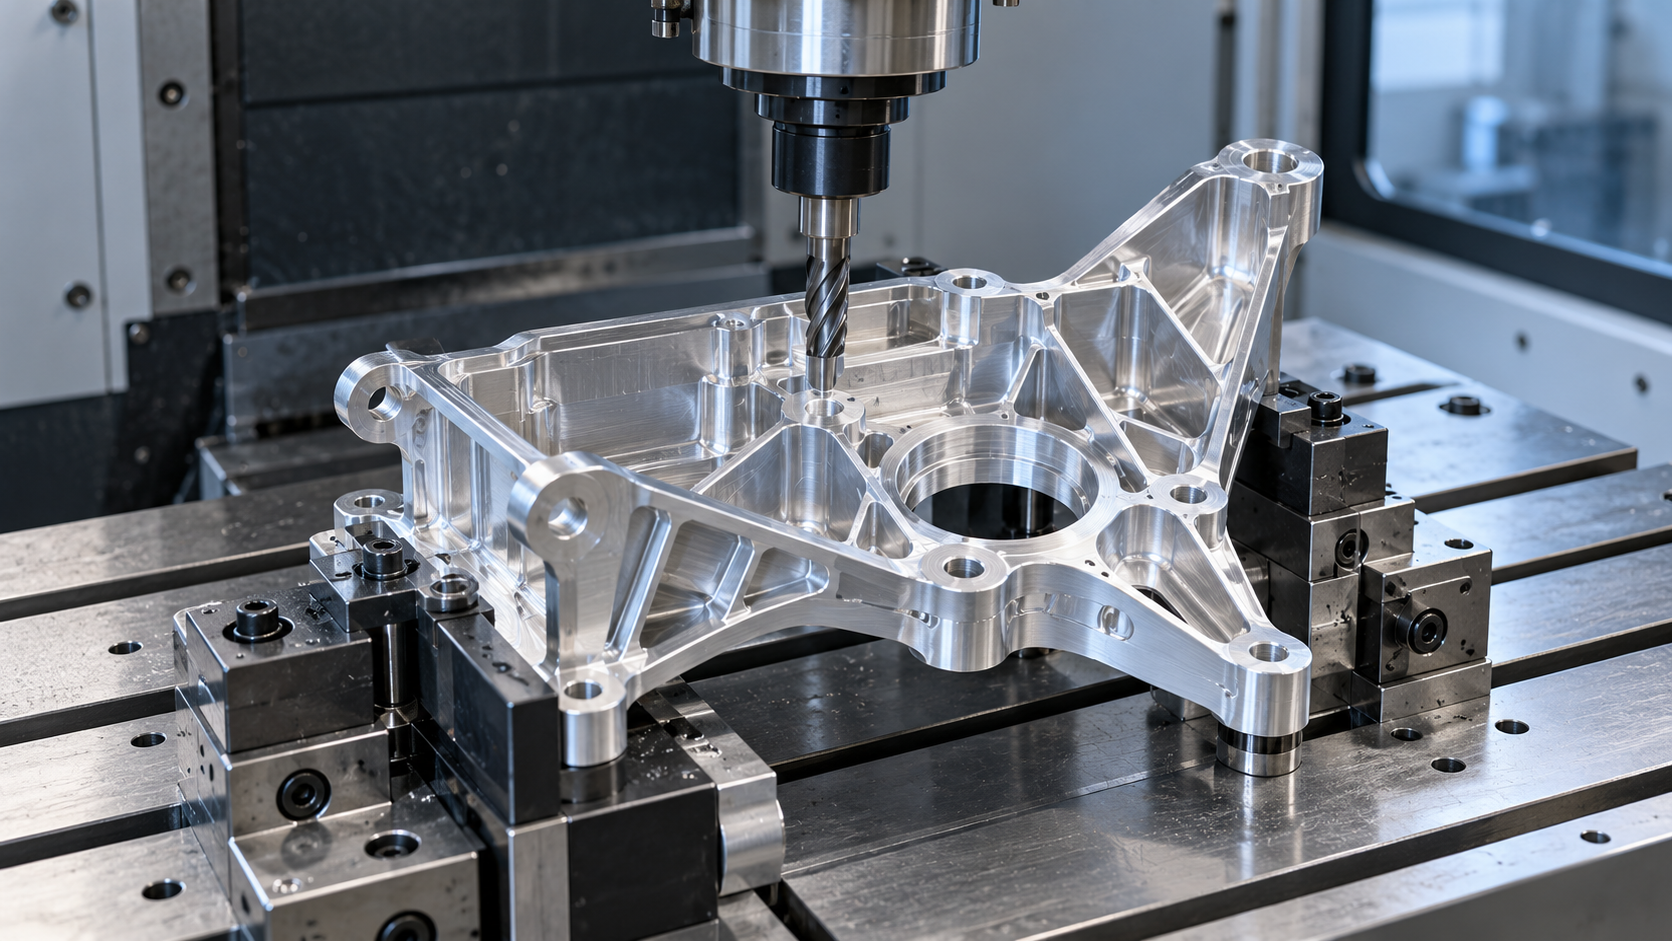
Eine gefräste Platte ermöglicht schnelle Kanaländerungen, kontrollierte Bezüge und den Einsatz technischer Aluminiumlegierungen. Sie eignet sich gut für hydraulische Versuche oder Dichtungsthemen. Ein massiver Fräskörper bildet jedoch Steifigkeit, Wärmemasse, Fügenahtverzug und Fehler dünner Bleche nicht automatisch ab. Eine umgeformte und gefügte Platte erhöht die Seriennähe, bringt aber Werkzeugaufwand, Umformgrenzen, Nahtvorbereitung, Ofen- oder Schweißverzug sowie schwer zugängliche innere Merkmale mit.
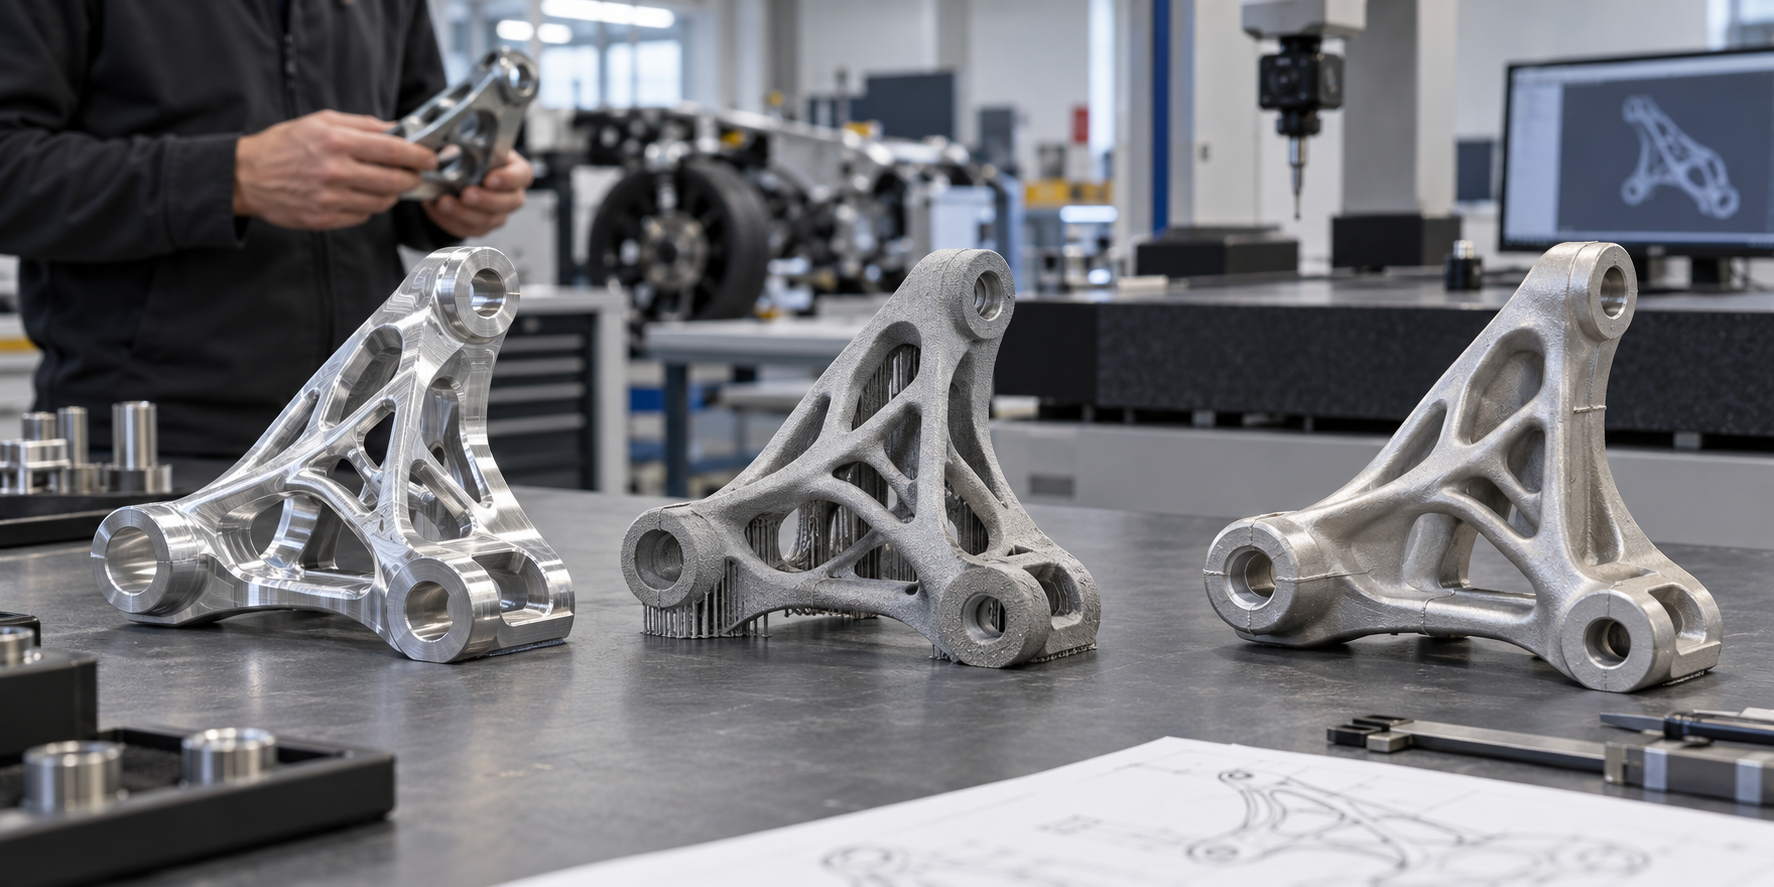
Metall-AM ermöglicht innenliegende Kanäle, die mit konventionellen Werkzeugen nicht erreichbar sind. Gleichzeitig verändern Rauheit, Porositätsrisiko, Werkstoffzustand, Bauorientierung, Nacharbeit und Prüfstrategie das Ergebnis. Die Studien zu topologieoptimierten Kupferplatten und additiv gefertigten Aluminiumsystemen zeigen das Entwicklungspotenzial, ihre Messwerte gelten jedoch für die jeweilige Geometrie, den Werkstoff und den Versuchsaufbau.
| Route | Stärkster Erkenntnisgewinn | Wesentliche Lücke oder Risiko | Anzufordernde Nachweise |
|---|---|---|---|
| Gefräste Basis mit Deckel | Schnelle Kanaliteration, Bezüge, Anschlüsse, Hydrauliktests | Masse, Steifigkeit, Naht und thermischer Pfad können von der Serie abweichen | Werkstoffzustand, Kanalprüfung, Deckel- und Dichtkonzept, Freizustandsmaße, Druckverlust |
| Umgeformtes Blech mit Fügen | Blechverhalten, Vollmaßstabsverzug, Nahtintegrität, seriennaher Aufbau | Werkzeug- und Prozessentwicklung dominieren frühe Versuche | Umformsimulation oder Versuche, Fügeparameter, Vorrichtungsplan, Leck- und ZfP-Nachweise |
| Metall-AM | Komplexe Innenkanäle, schneller Geometrievergleich, Funktionsintegration | Oberfläche, Porosität, Bauvariation und Nacharbeit beeinflussen das Ergebnis | Bauorientierung, Werkstoffzustand, CT- oder Schliffnachweis, Bearbeitungsplan, Hydraulik- und Leckdaten |
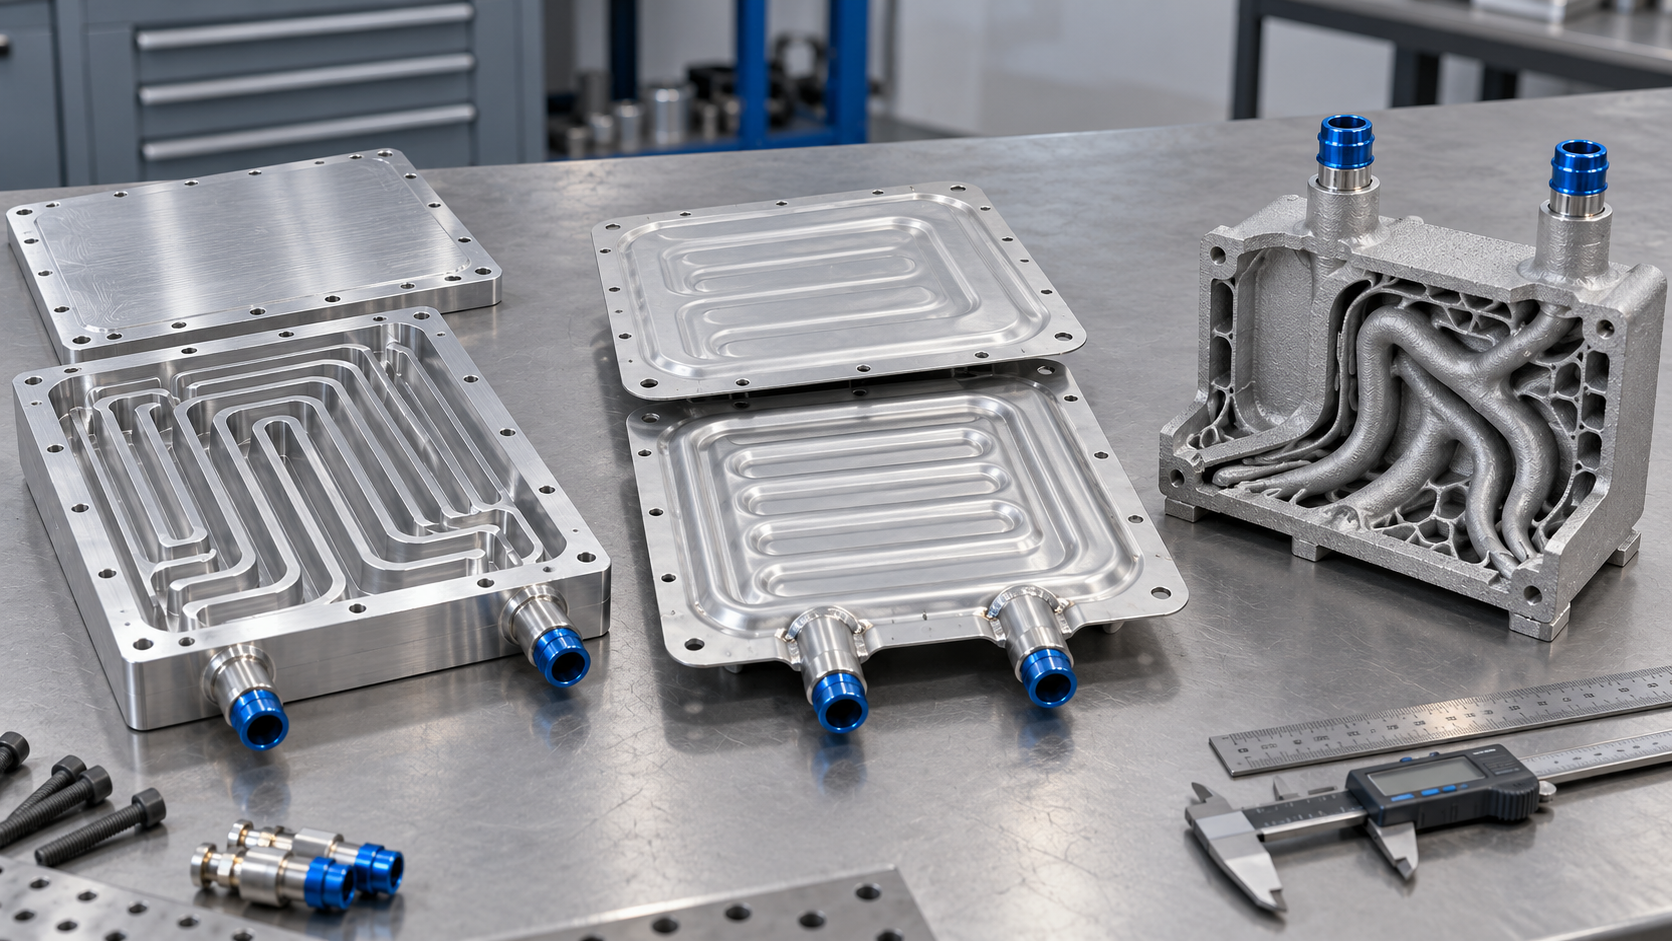 Jede Route beantwortet andere Fragen zu Geometrie, Fügen, Werkstoffverhalten und Prüfung.
Thermik, Druckverlust und Schnittstellen gemeinsam bewerten
Ein Kanal mit niedriger simulierter Spitzentemperatur kann im System ungeeignet sein, wenn Druckverlust, Strömungsverteilung, Entlüftung, Anschlussübergänge oder Wärmeübergangsschichten ungünstig sind. Kandidaten müssen mit vergleichbarem Kühlmittel, Eintrittstemperatur, Volumenstrom, Wärmeeintrag, Sensorlayout, Randbedingungen und Wärmeleitmaterial geprüft werden. Andernfalls bewertet der Versuch eher den Aufbau als die Geometrie.
Hinterfragen Sie Maximaltemperatur, Temperaturspreizung, Druckverlust, Pumpenarbeitspunkt, Strömungsverteilung, Einschwingzeit und Messunsicherheit. Der neue Frontiers-Review fordert, dass thermisch-hydraulische, fertigungstechnische und Rückgewinnungsnachweise dieselbe Konfiguration beschreiben. Ein Ergebnis aus Revision A darf nicht mit einer Dichtheitsprüfung aus Revision B und einer Nachhaltigkeitsaussage aus Revision C zu einer scheinbar qualifizierten Platte zusammengesetzt werden.
Ist der Prototyp bewusst nicht repräsentativ, muss die Lücke genannt werden: „Gefräster Aluminium-Hydraulikaufbau; Füge- und Verzugseffekte nicht abgebildet“ ist wertvoller als eine unklare Behauptung von Produktionsnähe.
Maßstab und Fügen können einen guten Kleinaufbau widerlegen
Mit dem Maßstab ändern sich Strömungsweg, Druckverlust, Steifigkeit, Ebenheit und Vorrichtungsempfindlichkeit. Erwärmung und Abkühlung beim Löten oder Schweißen können Dichtflächen und Anschlüsse verschieben. Eine optisch unauffällige Naht kann dennoch einen inneren Fehler oder Leckpfad enthalten.
Der Entwicklungsbericht von AISIN ist lehrreich, ohne allgemeine Prozessvorgaben zu liefern. Dort zeigte ein kleines Modell nicht, wie schwierig eine großformatige gelötete Aluminiumplatte ohne Leckage herzustellen war. Anschließend mussten Wärmeausdehnung, Verzug, Risse beim Umformen, Wiederholbarkeit, Vorrichtungen, Simulation, Helium-Leckprüfung und Ultraschallprüfung beherrscht werden. Die Einkaufsfolgerung lautet nicht, deren Parameter zu kopieren, sondern Maßstab, Fügeverfahren und verdeckte Fehler früh in den Prototypenplan aufzunehmen.
Für gelötete, geschweißte, geklebte oder abgedichtete Bauweisen sind Fügestapel, Legierung und Zustand, Oberflächenvorbereitung, Zusatz oder Klebstoff, Vorrichtung, Temperaturzyklus, Anschlussgestaltung und Abnahmemethode festzulegen. Lässt ein Fräsprototyp die spätere Naht weg, braucht das Programm einen gesonderten Aufbau für Füge- und Verzugslernen.
Drei Validierungstore auf dieselbe Revision anwenden
Ein belastbares Freigabepaket lässt sich in drei Tore gliedern. Tor eins ist die thermisch-hydraulische Funktion: Temperatur, Gleichmäßigkeit, Druckverlust, Strömungsstabilität und Schnittstellen. Tor zwei ist die Fertigungsintegrität: Werkstoff, Geometrie, Nahtqualität, Sauberkeit, Dichtheit und Wiederholbarkeit der Prüfung. Tor drei ist die System- und Transferrelevanz: Modulpassung, Serviceanschlüsse, Dauerhaltbarkeitsfolge, Revisionsstand und offene Änderungen vor der Produktion.
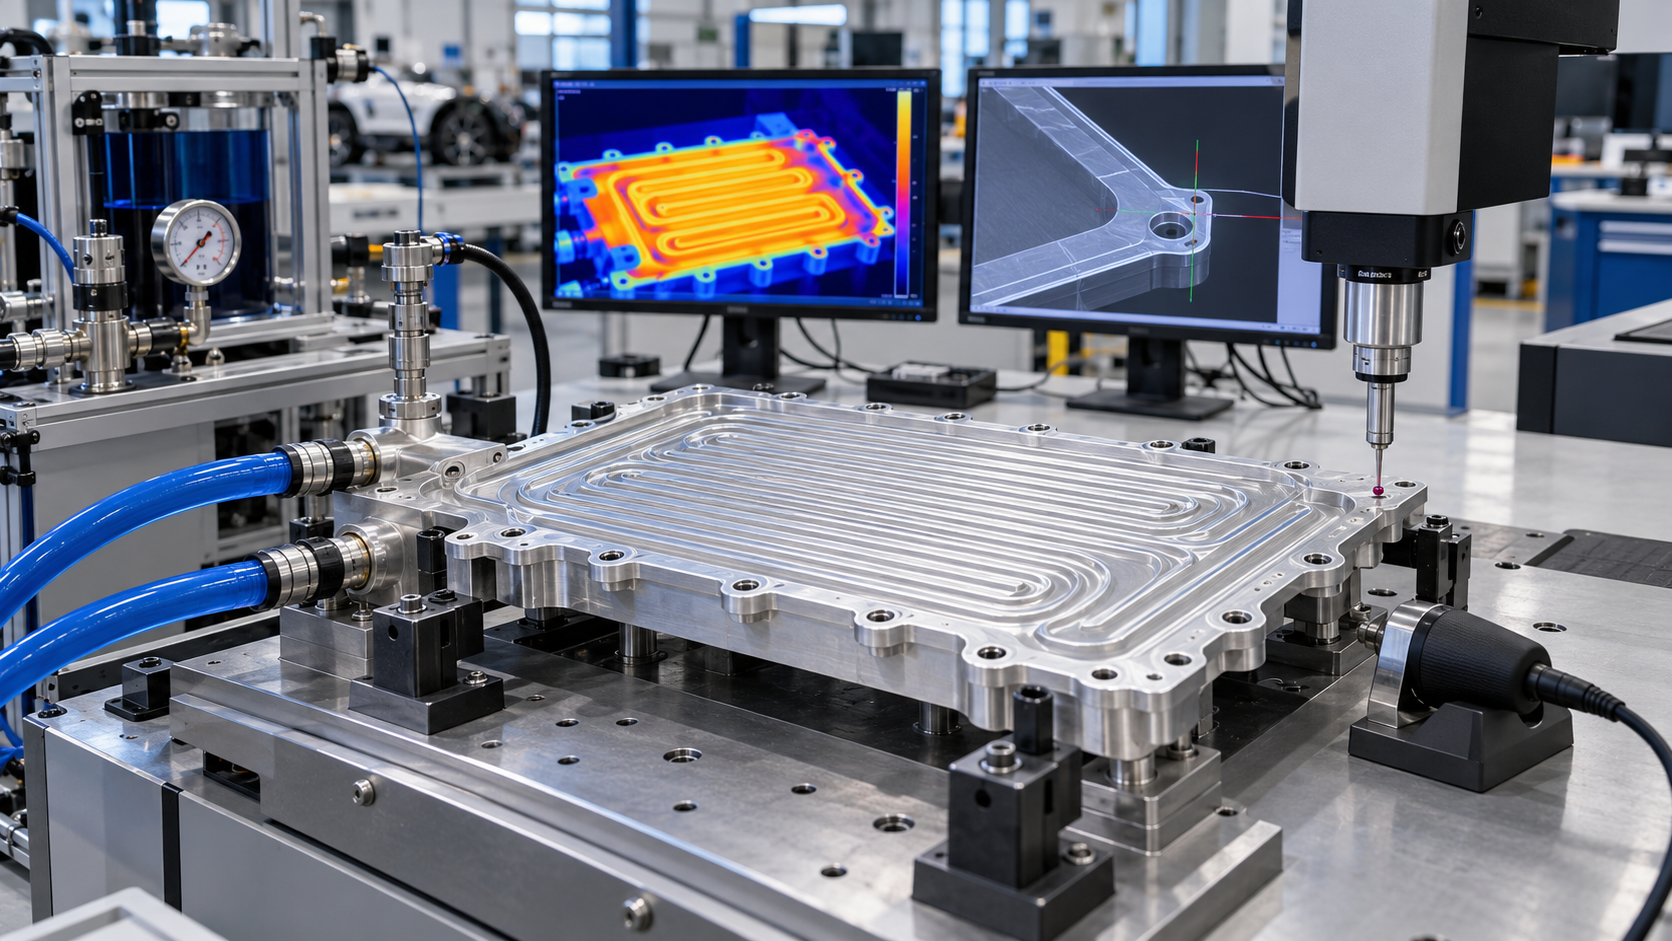 Thermisch-hydraulische, fertigungstechnische und Transfernachweise müssen dieselbe gelenkte Revision beschreiben.
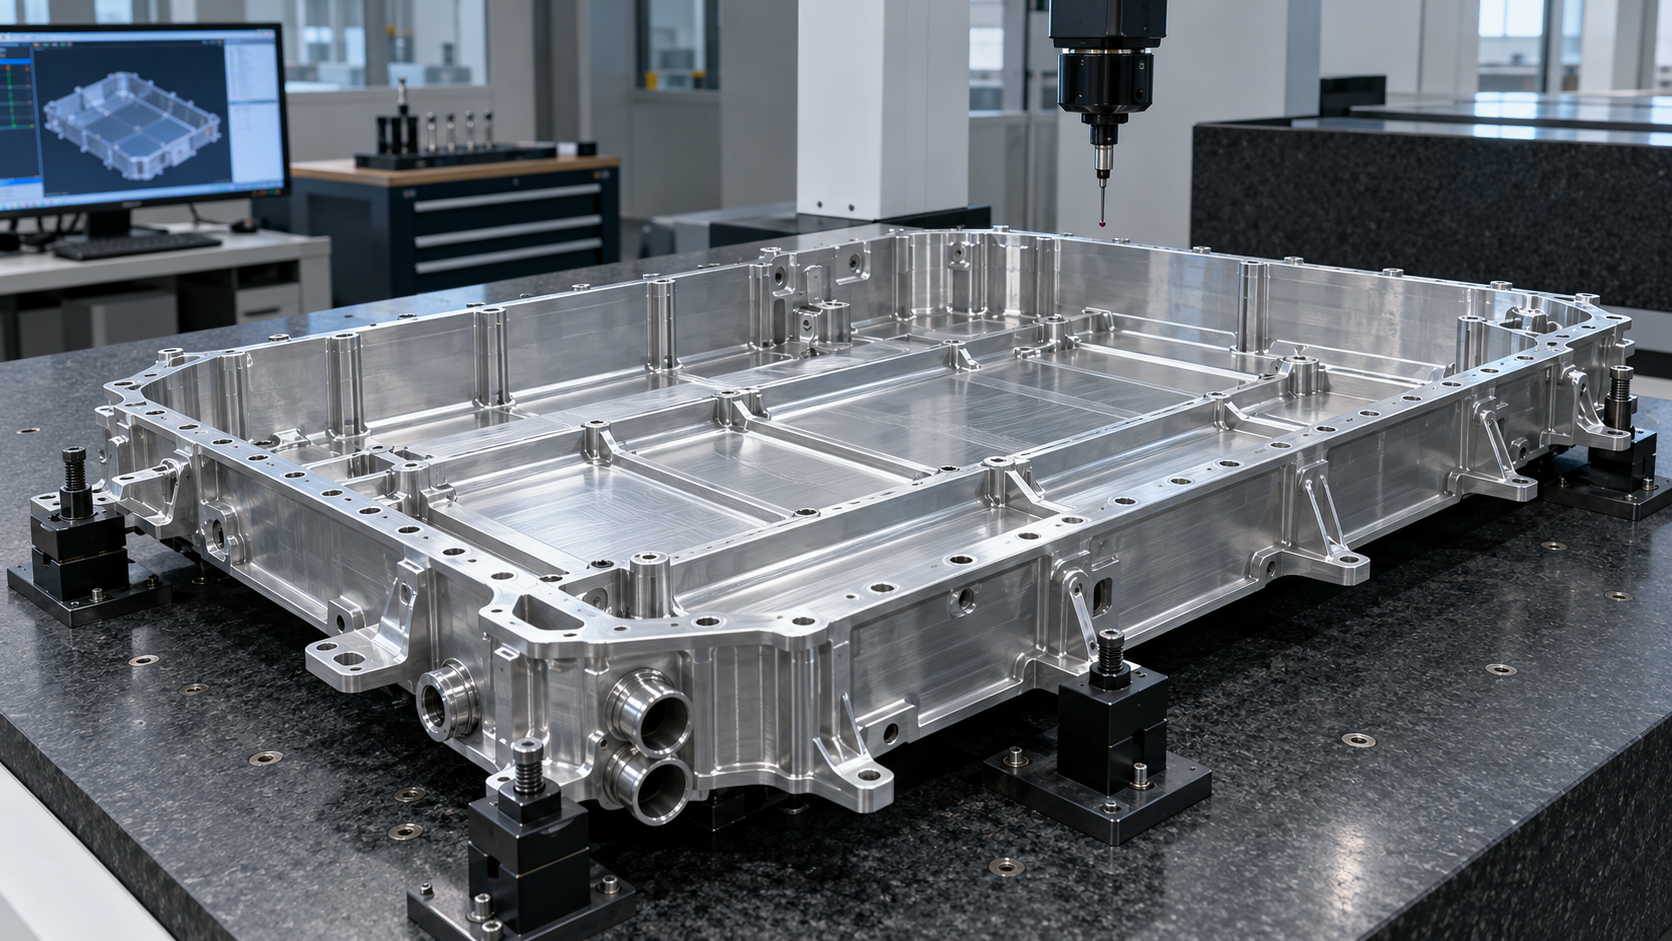
Eine Dichtheitsprüfung benötigt Medium, Druck, Temperatur, Stabilisierungszeit, Vorrichtung, Sensorbereich, Kalibrierstatus, Prüfdauer und Abnahmeregel. Flexible Platten ändern unter Druck ihr Volumen; Temperaturdrift kann wie Leckage wirken. Bei verdeckten Fügefehlern kann ein Maßbericht zusammen mit dem Leckergebnis weitere Nachweise erfordern, etwa Ultraschall, Radiografie, CT, Schliff oder eine kontrollierte zerstörende Prüfung. Die Methode richtet sich nach dem Fehlermodus.
Alle Daten müssen derselben CAD- und Zeichnungsrevision, Prozessroute sowie Serien- oder Losidentität zugeordnet sein. Nur dann lässt sich unterscheiden, ob ein Fehler aus Kanalentwurf, Fertigung, Montage oder Prüfung stammt.
Eine vergleichbare Lieferantenanfrage aufbauen
Eine gute Anfrage enthält 3D-Modell und gelenkte Zeichnung, Bauraum und Zielmasse, Legierung und zulässige Alternativen, Kanalkonzept und geschützte Zonen, Anschluss- und Dichtanforderungen, Kühlmittel und Betriebsbereich, Wärme- und Volumenstromfälle, zulässigen Druckverlust, kritische Schnittstellen und Bezüge, Stückzahl, Prototypenzweck, geplante Versuche, benötigte Prüfunterlagen und – falls bekannt – den späteren Serienprozess.
Markieren Sie auch Merkmale, die nach DFM-Prüfung geändert werden dürfen. Ein Lieferant kann einen besser prüfbaren Kanal, einen sicheren Radius, eine andere Deckelstrategie oder einen gestuften Aufbau vorschlagen. Der Leitfaden zur Prozesswahl für leichte Automotive-Prototypen bietet zusätzlichen Kontext zu CNC, AM und Guss. Für Projekte mit Batteriegehäuse hilft die Validierungscheckliste für EV-Batteriegehäuse, Bezüge, Dichtung, Lastfolge und Nachprüfung abzustimmen.
Wird CNC als Lernroute gewählt, ist die geprüfte Seite zur Automotive-CNC-Bearbeitung ein Einstieg für Werkstoff-, Bezugs-, Prüf- und Dateiformatfragen. Die konkrete Machbarkeit muss dennoch an Geometrie und Nachweispaket bestätigt werden; dieser Beitrag verspricht keine projektspezifische Toleranz, Lieferzeit, Kapazität oder Zertifizierungsabdeckung.
Für den Angebotsvergleich sollten alle Anbieter dieselben Annahmen beantworten: Welche Merkmale werden in einem Aufbau gefertigt und welche separat gefügt? Welche Flächen werden nach dem Fügen bearbeitet? In welchem Zustand erfolgt die Maßprüfung? Wie werden verdeckte Kanäle gereinigt und auf Durchgängigkeit geprüft? Welche Leckmethode ist für den erwarteten Fehlerbereich geeignet? Welche Daten werden mit der Teileidentität und Revision verknüpft? Diese Fragen machen Angebote nicht automatisch gleich teuer, aber technisch vergleichbar. Sie zeigen außerdem früh, ob ein niedriger Preis durch eine andere Abbildungsnähe, weniger Prüfungen oder eine nicht erklärte Prozessabweichung entsteht.
Fordern Sie Alternativen als klar gekennzeichnete Varianten an. Eine erste, schnell verfügbare Fräsvariante kann sinnvoll sein, wenn anschließend eine gefügte Vollmaßstabsplatte vorgesehen ist. Problematisch wird es erst, wenn beide Varianten denselben Freigabeanspruch erhalten. Ein gestufter Plan sollte deshalb für jede Stufe Zweck, offene Risiken, Prüfungen, Abnahmekriterien und die Entscheidung nach dem Test nennen.
Die kleinste Route wählen, die die nächste Frage beantwortet
Das beste Kühlplattenprogramm besteht häufig aus einer Folge. Ein offener gefräster oder additiv gefertigter Kanalaufbau klärt Strömungsfragen. Ein Modulaufbau etabliert Schnittstellen und Messtechnik. Eine großformatige gefügte Platte zeigt Verzug, Leckage und Prüfgrenzen. Erst danach verifiziert ein produktionsnaher Aufbau die gelenkte Route.
Geben Sie kein produktionsnahes Budget für eine einfache Geometriefrage aus – und verwenden Sie keinen leicht fräsbaren Ersatz, um ein späteres Fügeverfahren freizugeben. Stimmen Sie die Abbildungsnähe auf die Entscheidung ab, dokumentieren Sie Lücken und definieren Sie die Nachweise zum Schließen dieser Lücken.
Wenn Sie einen EV-Batterie-Kühlplattenprototyp planen, senden Sie CAD-Modell, Ziellegierung, Kanalkonzept, Kühlmittel- und Wärmelastbedingungen, angenommene Fügeroute, kritische Bezüge, Stückzahl und Prüfanforderungen. Der nächste Schritt ist eine fertigungstechnische Prüfung, die trennt, was der erste Aufbau belegen kann und was in das nächste Validierungstor gehört.
Artikelinformationen
- Autor:
- Going Rapid Engineering Team
- Veröffentlicht:
- Aktualisiert: