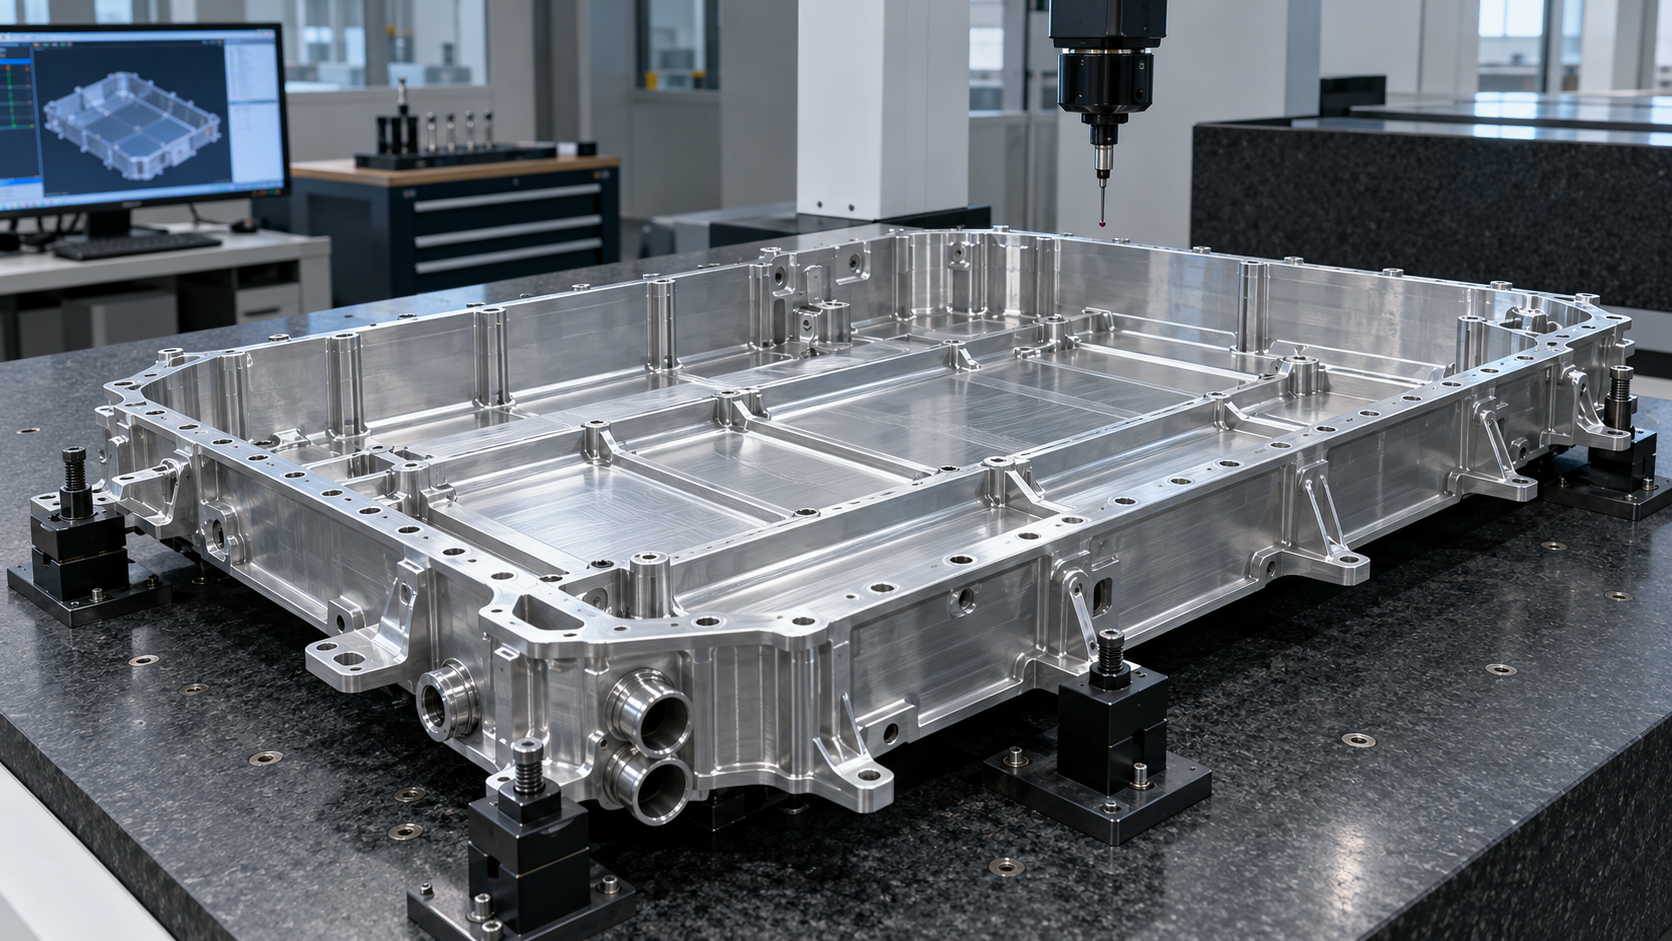
Ein Prototyp eines EV-Batteriegehäuses ist nicht allein deshalb validiert, weil er dem CAD-Modell entspricht oder eine Maßprüfung bestanden hat. Das Gehäuse ist gleichzeitig tragende Struktur, Umweltschutz, Montageschnittstelle und häufig Bestandteil des Thermomanagements. Ein aussagekräftiges Prototypenprogramm muss deshalb Fertigungsentscheidungen mit Montage, Abdichtung, mechanischer Belastung und reproduzierbarer Prüfung verbinden.
Am Anfang steht eine klar formulierte Validierungsfrage. Soll der Prototyp den Bauraum, die Kompression einer Dichtung, die Integrität von Kühlkanälen, das Verhalten bei lokaler Belastung oder eine spätere Serienprüfung absichern? Diese Entscheidung beeinflusst Werkstoffzustand, Bearbeitungsfolge, Messplan und Prüfablauf. Die folgende Checkliste unterstützt Entwicklungs-, Qualitäts- und Einkaufsteams dabei, belastbare Nachweise zu planen, ohne einen einzelnen Versuch als vollständige Freigabe zu missverstehen.
1. Fahrzeuganforderungen in prüfbare Nachweise übersetzen
Erstellen Sie zuerst eine Matrix, die jede relevante Anforderung mit einem konkreten Nachweis verknüpft. Vorschriften und Normen beschreiben Sicherheitsziele auf Fahrzeug- oder Systemebene. Eine Bestellung für einen Prototyp muss daraus jedoch messbare Merkmale für Bauteil und Baugruppe ableiten. ISO 20653 behandelt Schutzarten elektrischer Betriebsmittel in Straßenfahrzeugen gegen Fremdkörper, Berührung und Wasser. Die UN-Regelung Nr. 100 bildet einen breiteren regulatorischen Rahmen für die Sicherheit wiederaufladbarer Energiespeichersysteme. Welche Ausgabe, Fahrzeugklasse und Zulassungsroute gilt, muss das verantwortliche Compliance-Team bestätigen.
Für das Gehäuse lassen sich die Anforderungen in vier Gruppen ordnen: Geometrie, Dichtheit, Struktur und Verifikation. Zur Geometrie gehören Fahrzeugbezüge, Flanschplanheit, Lochpositionen, Deckelausrichtung und Schnittstellen zu Modulen oder Steckern. Zur Dichtheit gehören Dichtungsauflage, Nutgeometrie, Oberflächenzustand, Verschraubung, Entlüftung, Schweißnähte und Kühlkanäle. Die Struktur umfasst Steifigkeit, lokale Intrusion, Verbindungserhalt und bleibende Verformung. Die Verifikation definiert Messmethode, Aufspannung, Prüfdruck, Stabilisierungszeit, Umgebungszustand, Annahmeregel und Dokumentation.
Nicht jeder Prototyp muss alle Serienfragen beantworten. Er braucht aber einen eindeutig dokumentierten Zweck. Für eine Bauraumprüfung kann ein Ersatzwerkstoff vertretbar sein. Für Dichtheits- oder Belastungstests sind dagegen repräsentative Werkstoffe, Verbindungen, Schnittstellen und Montagebedingungen notwendig. Abweichungen zur geplanten Serie müssen im Prüfbericht stehen, damit ein Teilergebnis nicht fälschlich als vollständige Validierung gilt.
2. Bezugssystem und Dichtflächen vor der Bearbeitung festlegen
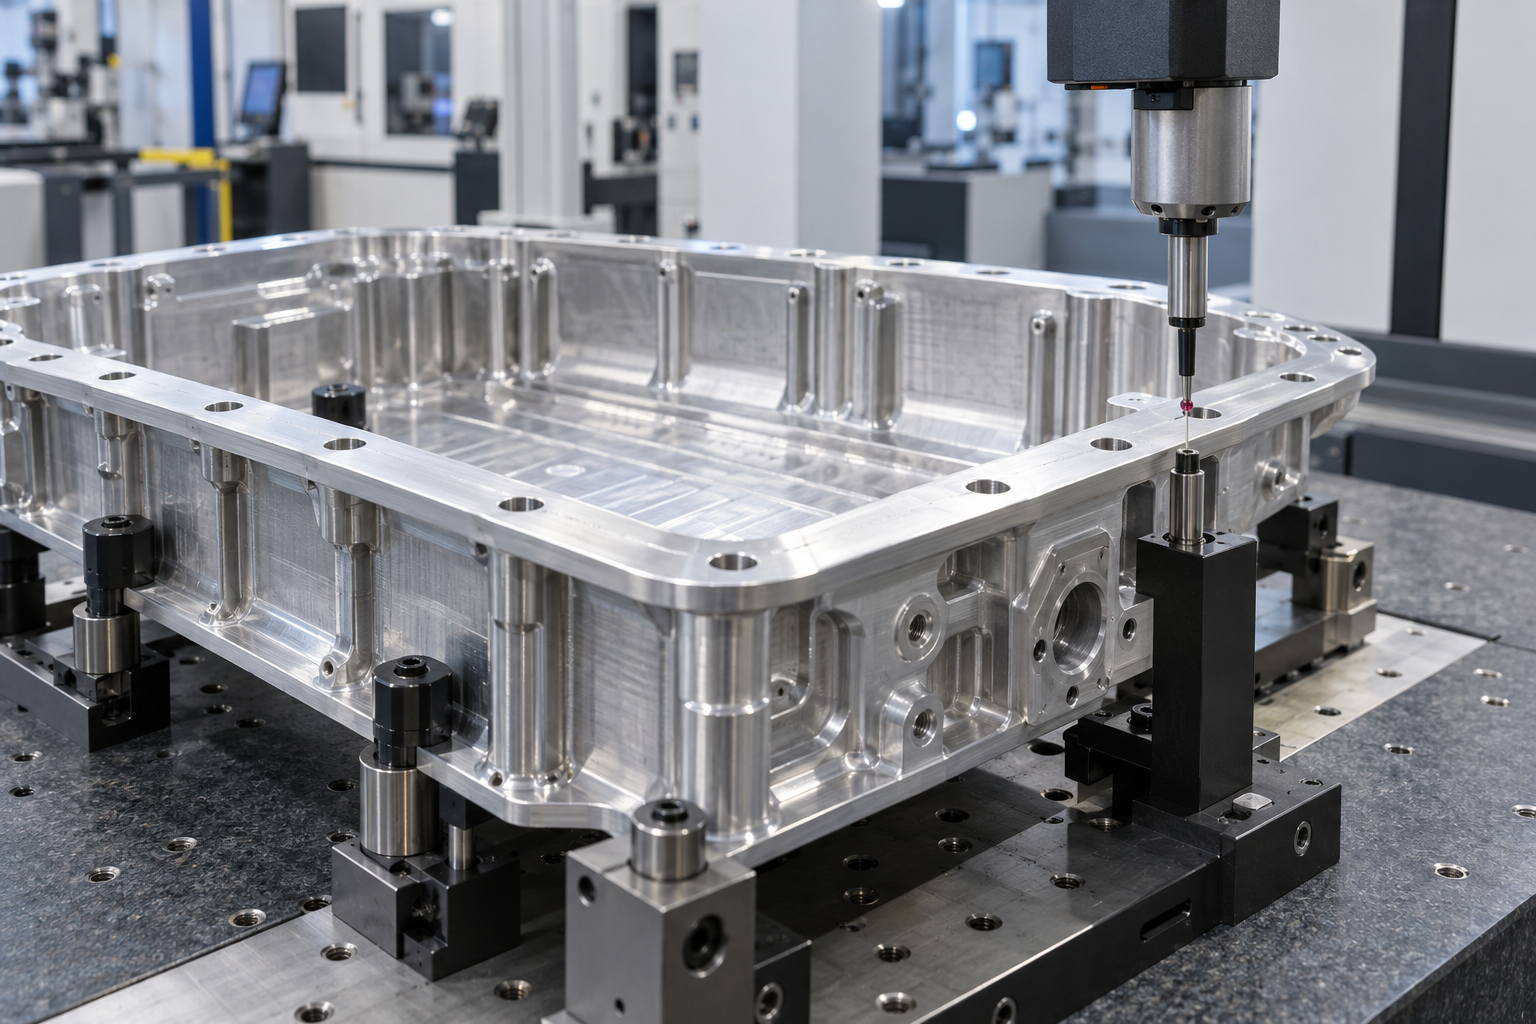
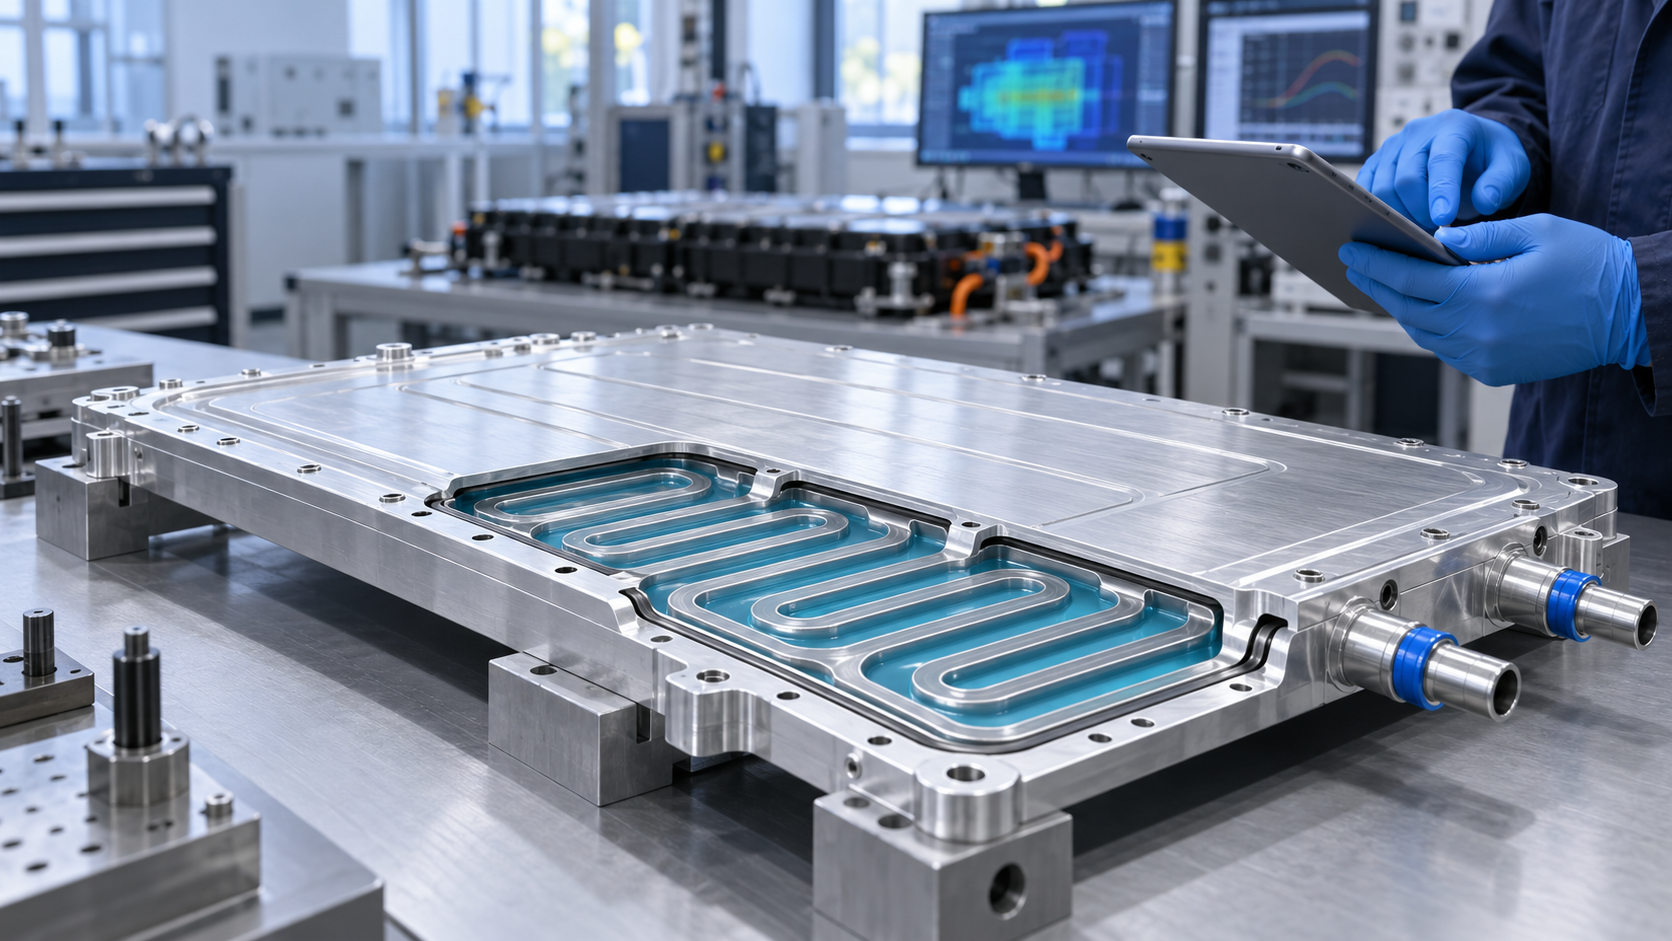
Bezugssystem und Dichtflächenprüfung müssen denselben funktionalen Rahmen verwenden.
Große, dünnwandige Batteriewannen können sich beim Schruppen, während einer Wärmebehandlung, nach dem Ausspannen, beim Transport und bei der Montage verformen. Fehlt auf der Zeichnung ein funktionsgerechtes Bezugssystem, kann ein Lieferant ein Bauteil fertigen, das in einer Messaufspannung gut aussieht, im Fahrzeug aber nicht sauber positioniert wird oder die Dichtung ungleichmäßig komprimiert.
Definieren Sie vor der Anfrage für automobile CNC-Bearbeitung, welche Flächen das Gehäuse im Fahrzeug positionieren und welche Schnittstellen den Pack schließen. Daraus entsteht der Bezugsrahmen. Montagepads, Modulauflagen, Deckelflansch, Steckeröffnungen und Kühlmittelanschlüsse werden auf denselben Rahmen bezogen. Nicht jedes Maß benötigt eine enge Toleranz. Enge Vorgaben gehören dorthin, wo Abweichungen Abdichtung, Ausrichtung, elektrische Freiräume oder Kraftübertragung verändern.
Die Dichtschnittstelle benötigt eine eigene Prüfung. Zu kontrollieren sind globale Planheit, lokale Welligkeit, Absätze an Fügestellen, Nuttiefe, Eckradien, Lochabstände und Werkzeugzugang. Eine Rauheitszahl allein beschreibt weder Welligkeit noch einzelne Kratzer oder Versatz über einer Verbindung. Messverfahren und Messrichtung sollten deshalb vereinbart werden. Bei einem gefrästen Prototyp muss außerdem klar sein, ob die Dichtfläche in einer Aufspannung fertigbearbeitet, nach dem Fügen nachgearbeitet oder im montierten Zustand geprüft wird.
3. Bearbeitungsfolge nach dem Verformungsrisiko planen
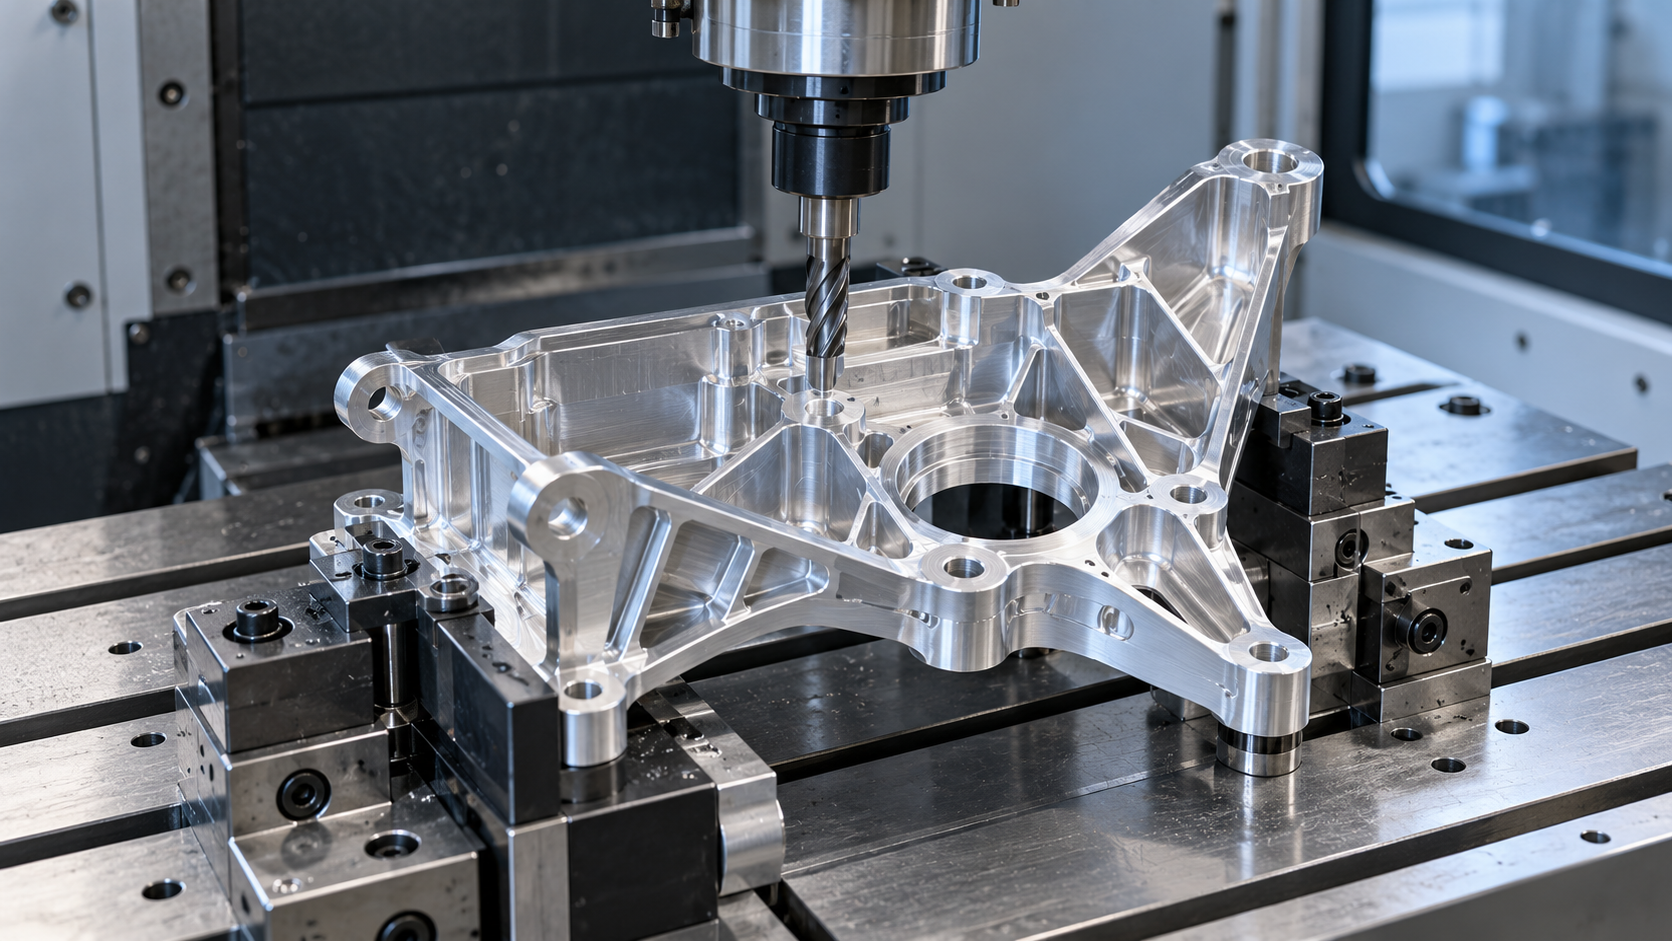
Die Bearbeitungsstrategie soll die funktionalen Beziehungen der Zeichnung erhalten. Wird aus einer Seite eines Aluminiumblocks viel Material entfernt, können Eigenspannungen frei werden und die Wanne verziehen. Dünne Böden, hohe Wände, tiefe Taschen und weit auseinanderliegende Auflagepunkte erhöhen die Empfindlichkeit gegenüber Schnittkräften und Spannmitteln.
Eine sinnvolle Route kann gestuftes Schruppen, eine Zwischenentspannung, kontrolliertes Umspannen und einen separaten Schlichtgang für kritische Merkmale umfassen. Die genaue Folge hängt von Halbzeug, Legierungszustand, Geometrie und Maschine ab. Der Fertiger sollte erklären können, wo zuerst Material entfernt wird, wie das Teil abgestützt ist, welche Merkmale in derselben Aufspannung entstehen und wann Flansche oder Bohrungen fertigbearbeitet werden. Ziel ist kein vorgeschriebener Werkzeugweg, sondern das frühzeitige Erkennen eines Prozesses, der Verzug bis zur Endprüfung verdeckt.
Zwischenprüfungen sind ebenso wichtig wie die Endkontrolle. Messen Sie wichtige Bezüge nach Bearbeitungsschritten, bei denen Bewegung wahrscheinlich ist. Prüfen Sie Dichtflächen, bevor teure Folgearbeiten beginnen. Kontrollieren Sie das freie Bauteil nach dem Ausspannen, weil eine Vorrichtung ein flexibles Gehäuse vorübergehend in Toleranz zwingen kann. Weitere Grundlagen zur Prozesswahl und Mehrachsbearbeitung bietet der vorhandene Beitrag über Präzisions-CNC-Bearbeitung für Automobilteile.
4. Leckprüfung als kontrollierten Messprozess behandeln
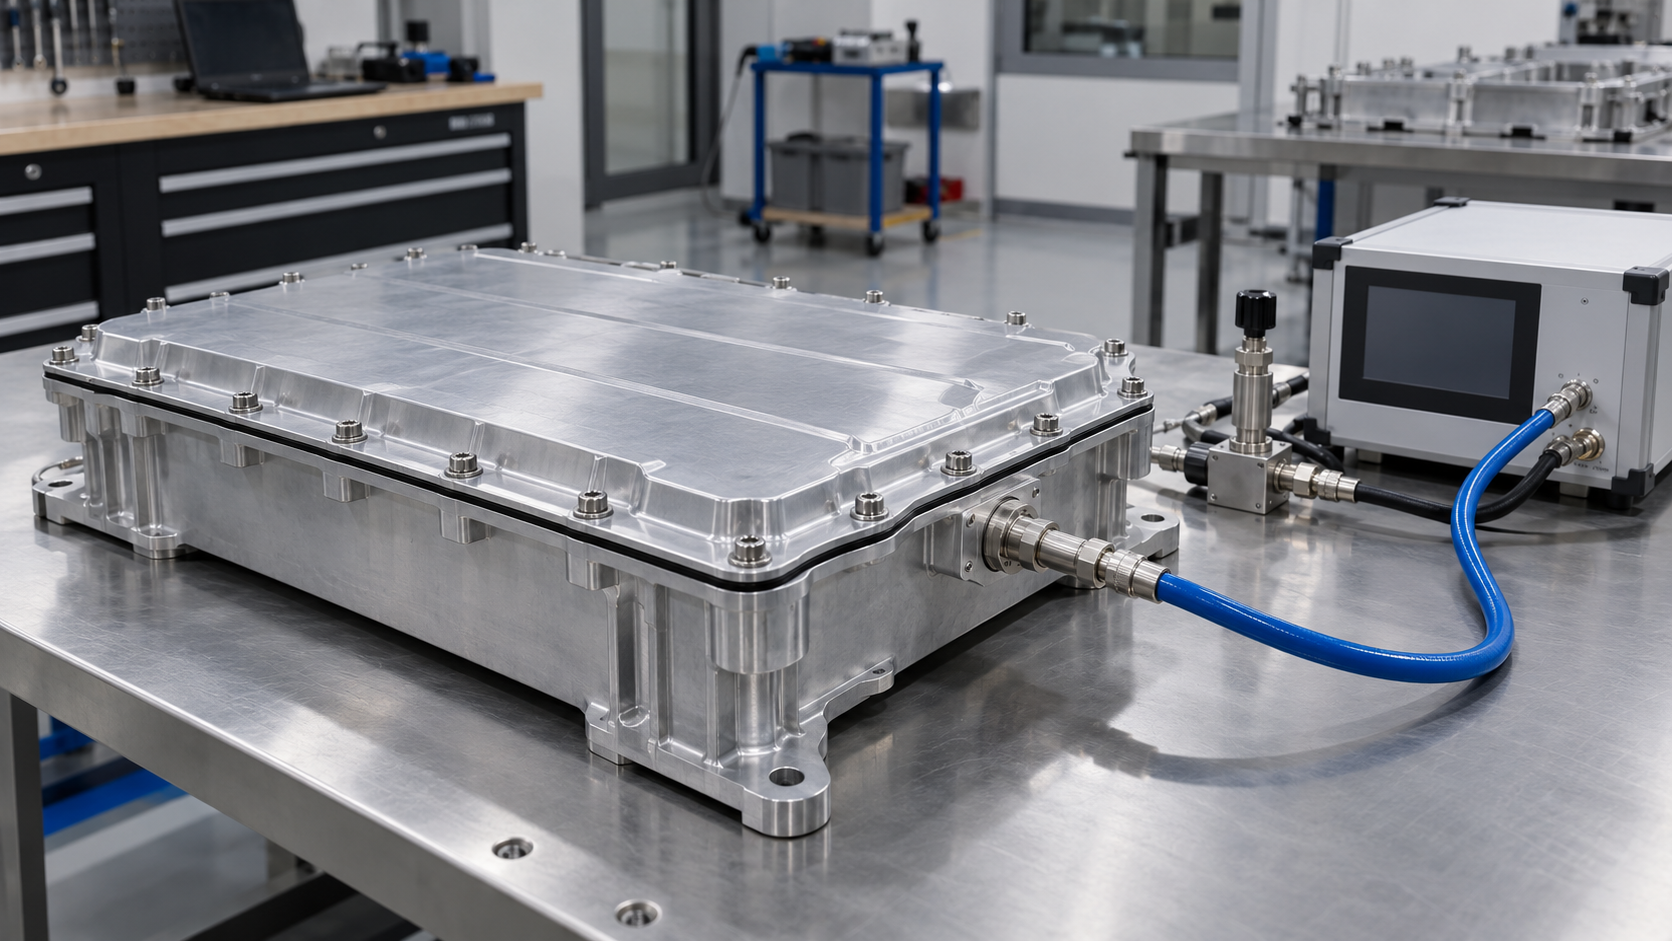
Prüfbedingungen, Vorrichtung, Stabilisierung und Annahmegrenzen sichern reproduzierbare Ergebnisse.
Eine Leckprüfung ist kein universeller Gut-Schlecht-Test. SAE J3277/1 unterscheidet zwischen Batteriepack-Baugruppe und Kühlkreislauf und beschreibt Gesichtspunkte für zerstörungsfreie Inline-Verfahren, Systemaufbau, Werkzeuge, Validierung sowie Luft- oder Prüfgastechnik. Die passende Methode hängt vom vermuteten Leckpfad, Innenvolumen, zulässigen Druck, Prüfzeit, erforderlicher Empfindlichkeit und der Korrelation zur funktionalen Wassereintrittsanforderung ab.
| Validierungsfrage | Kontrolle am Prototyp | Typischer Nachweis |
|---|---|---|
| Dichtet die Deckelschnittstelle reproduzierbar? | Repräsentative Dichtung, Schrauben, Anzugsfolge und Flanschzustand | Dokumentierter Montagezustand und wiederholbares Leckergebnis |
| Ist der Kühlkreislauf vom Pack getrennt? | Alle vorgesehenen Anschlüsse schließen und den Kreislauf separat prüfen | Druck- oder Prüfgasergebnis mit kalibriertem Gerät und Grenzwert |
| Wo liegt ein erkanntes Leck? | Lokalisierungsverfahren passend zum vermuteten Pfad einsetzen | Markierte Fehlerstelle an Naht, Gussbereich, Dichtung oder Anschluss |
| Bleibt das Gehäuse nach Belastung dicht? | Dieselbe kontrollierte Prüfung nach dem definierten Ereignis wiederholen | Vergleichbare Vorher-Nachher-Aufzeichnungen |
Dokumentieren Sie Prüfdruck, Medium, Temperatur, Stabilisierungszeit, Vorrichtung, Sensorbereich, Kalibrierstatus, Prüfdauer und Annahmegrenze. Flexible Wände verändern unter Druck das Volumen. Temperaturdrift kann bei einer Druckabfallprüfung wie ein Leck wirken. Ohne diese Randbedingungen lässt sich ein Ergebnis weder zuverlässig reproduzieren noch zwischen Musterständen vergleichen.
Eine IP-Anforderung darf nicht ohne technische Korrelation in einen beliebigen Leckraten-Grenzwert umgerechnet werden. Das Produktteam muss begründen, wie die gewählte Produktionsprüfung die funktionale Anforderung der konkreten Konstruktion repräsentiert. Prototypenversuche können diese Beziehung aufbauen, die Begründung gehört jedoch in die Validierungsakte.
5. Nach Belastung und Umwelteinwirkung erneut prüfen
Aktuelle Forschung zu lokalen Belastungen von Batteriegehäusen zeigt, dass Energieaufnahme allein nicht genügt. Nach dem Ereignis zählen auch Dichtheit, thermische Pfade, elektrische Isolation, Prüfbarkeit und Reparierbarkeit. Eine weitere Untersuchung eines Batteriepack-Gehäuses kombinierte Simulation mit Bodenaufprall- und Druckversuchen und prüfte anschließend Verformung sowie Druckhaltung der Kühlkanäle. Für die Prototypenplanung folgt daraus: Struktur- und Dichtheitsnachweise müssen in einer definierten Reihenfolge miteinander verbunden werden.
Legen Sie vor dem Belastungsereignis fest, welche Größen vorher und nachher gemessen werden. Geeignet sind Verschiebung der Bezüge, bleibende Verformung, Planheit des Deckelflansches, Schraubenzustand, Öffnung von Verbindungen, Steckerausrichtung, Integrität des Kühlkreislaufs und erneute Gehäuse-Leckprüfung. Fotografieren und kartieren Sie den Belastungsort, damit Messdaten dem tatsächlichen Kraftpfad zugeordnet werden können.
Die Reihenfolge richtet sich nach der technischen Frage. Soll geklärt werden, ob ein Bodenkontakt ein Leck verursacht, werden zuerst Ausgangszustand und Basisleckrate erfasst, danach die Belastung aufgebracht, die Verformung geprüft und schließlich dieselbe Leckprüfung wiederholt. Soll hingegen eine Dichtung oder Anzugsfolge optimiert werden, muss diese Arbeit vor einem zerstörenden Strukturversuch abgeschlossen sein. Werden verschiedene Ziele unkontrolliert vermischt, kann ein teurer Prototyp verbraucht werden, ohne eindeutige Erkenntnisse zu liefern.
6. Ein Prüfpaket für die nächste Konstruktionsentscheidung erstellen
Ein Maßbericht ist besonders wertvoll, wenn er nach Funktionen strukturiert ist. Kennzeichnen Sie funktionskritische Merkmale auf der Zeichnung und vereinbaren Sie die Messmethode vor Fertigungsbeginn. Eine Koordinatenmessmaschine eignet sich für bezogene Lochbilder und bearbeitete Merkmale. Große flexible Flächen können Scanning, spezielle Vorrichtungen oder einen definierten Unterstützungszustand erfordern. Der Bericht muss angeben, ob das Gehäuse frei, abgestützt oder montiert gemessen wurde.
Das Nachweispaket sollte Zeichnungs- und CAD-Revision, Werkstoff und Zustand, Halbzeugform und Zeugnisse, Fertigungs- und Fügeroute, Abweichungen, Bezugsaufbau, Prüfvorrichtung, Ergebnisse kritischer Maße und Dichtflächen, Leckprüfmethode samt Bedingungen, Vorher-Nachher-Daten sowie offene Abweichungen enthalten. Damit entsteht eine nachvollziehbare Brücke von der Erkenntnis am Prototyp zur nächsten Konstruktionsrevision, Lieferantenanfrage oder Serienlenkung.
Diese Dokumentation verhindert einen häufigen Fehler: Ein Entwurf wird freigegeben, weil ein einzelner Prototyp bestanden hat, obwohl nicht bekannt ist, welche Prozessvariablen das Ergebnis ermöglicht haben. Gute Validierung zeigt nicht nur, dass ein Teil funktioniert hat, sondern unter welchen Bedingungen der Nachweis gilt und welche Unsicherheiten verbleiben.
7. Validierung mit klaren Freigabestufen steuern
Eine kurze Stage-Gate-Checkliste hält das Programm fokussiert. Definieren Sie zuerst den Zweck und die Konstruktionsrisiken. Ordnen Sie Systemanforderungen messbaren Gehäusemerkmalen zu. Dokumentieren Sie die Repräsentativität von Werkstoff, Verbindung, Oberfläche, Hardware und Thermokomponenten. Stimmen Sie Bezugssystem, Montage und Messung aufeinander ab. Prüfen Sie Dichtfläche, Dichtung, Schraubenbild, Entlüftung, Stecker und Kühlanschlüsse. Bewerten Sie Bearbeitungsfolge, Umspannungen und Zwischenmessungen. Erfassen Sie vor jeder Belastung Maß- und Dichtheitsbasiswerte. Wiederholen Sie danach alle möglicherweise beeinträchtigten Funktionen.
Zum Abschluss entscheidet das Team, was sich geändert hat, welche Hypothese bestätigt wurde und was der nächste Aufbau noch nachweisen muss. Die Validierung eines EV-Batteriegehäuse-Prototyps funktioniert als Beweiskette, nicht als Sammlung unabhängiger Tests. Zeichnung, Bearbeitungsplan, Montage, Leckverfahren, Belastungsereignis und Prüfbericht müssen dieselben technischen Fragen beantworten.
Wenn Ihr Team eine Batteriewanne oder ein Gehäuse vorbereitet, können Sie Autoprototypes kontaktieren und CAD-Modell, kritische Schnittstellen, geplante Tests sowie Dokumentationsanforderungen bereitstellen. So lassen sich Fertigungs- und Prüfplan prüfen, bevor Material bearbeitet wird.
Artikelinformationen
- Autor:
- Going Rapid Engineering Team
- Veröffentlicht:
- Aktualisiert: